


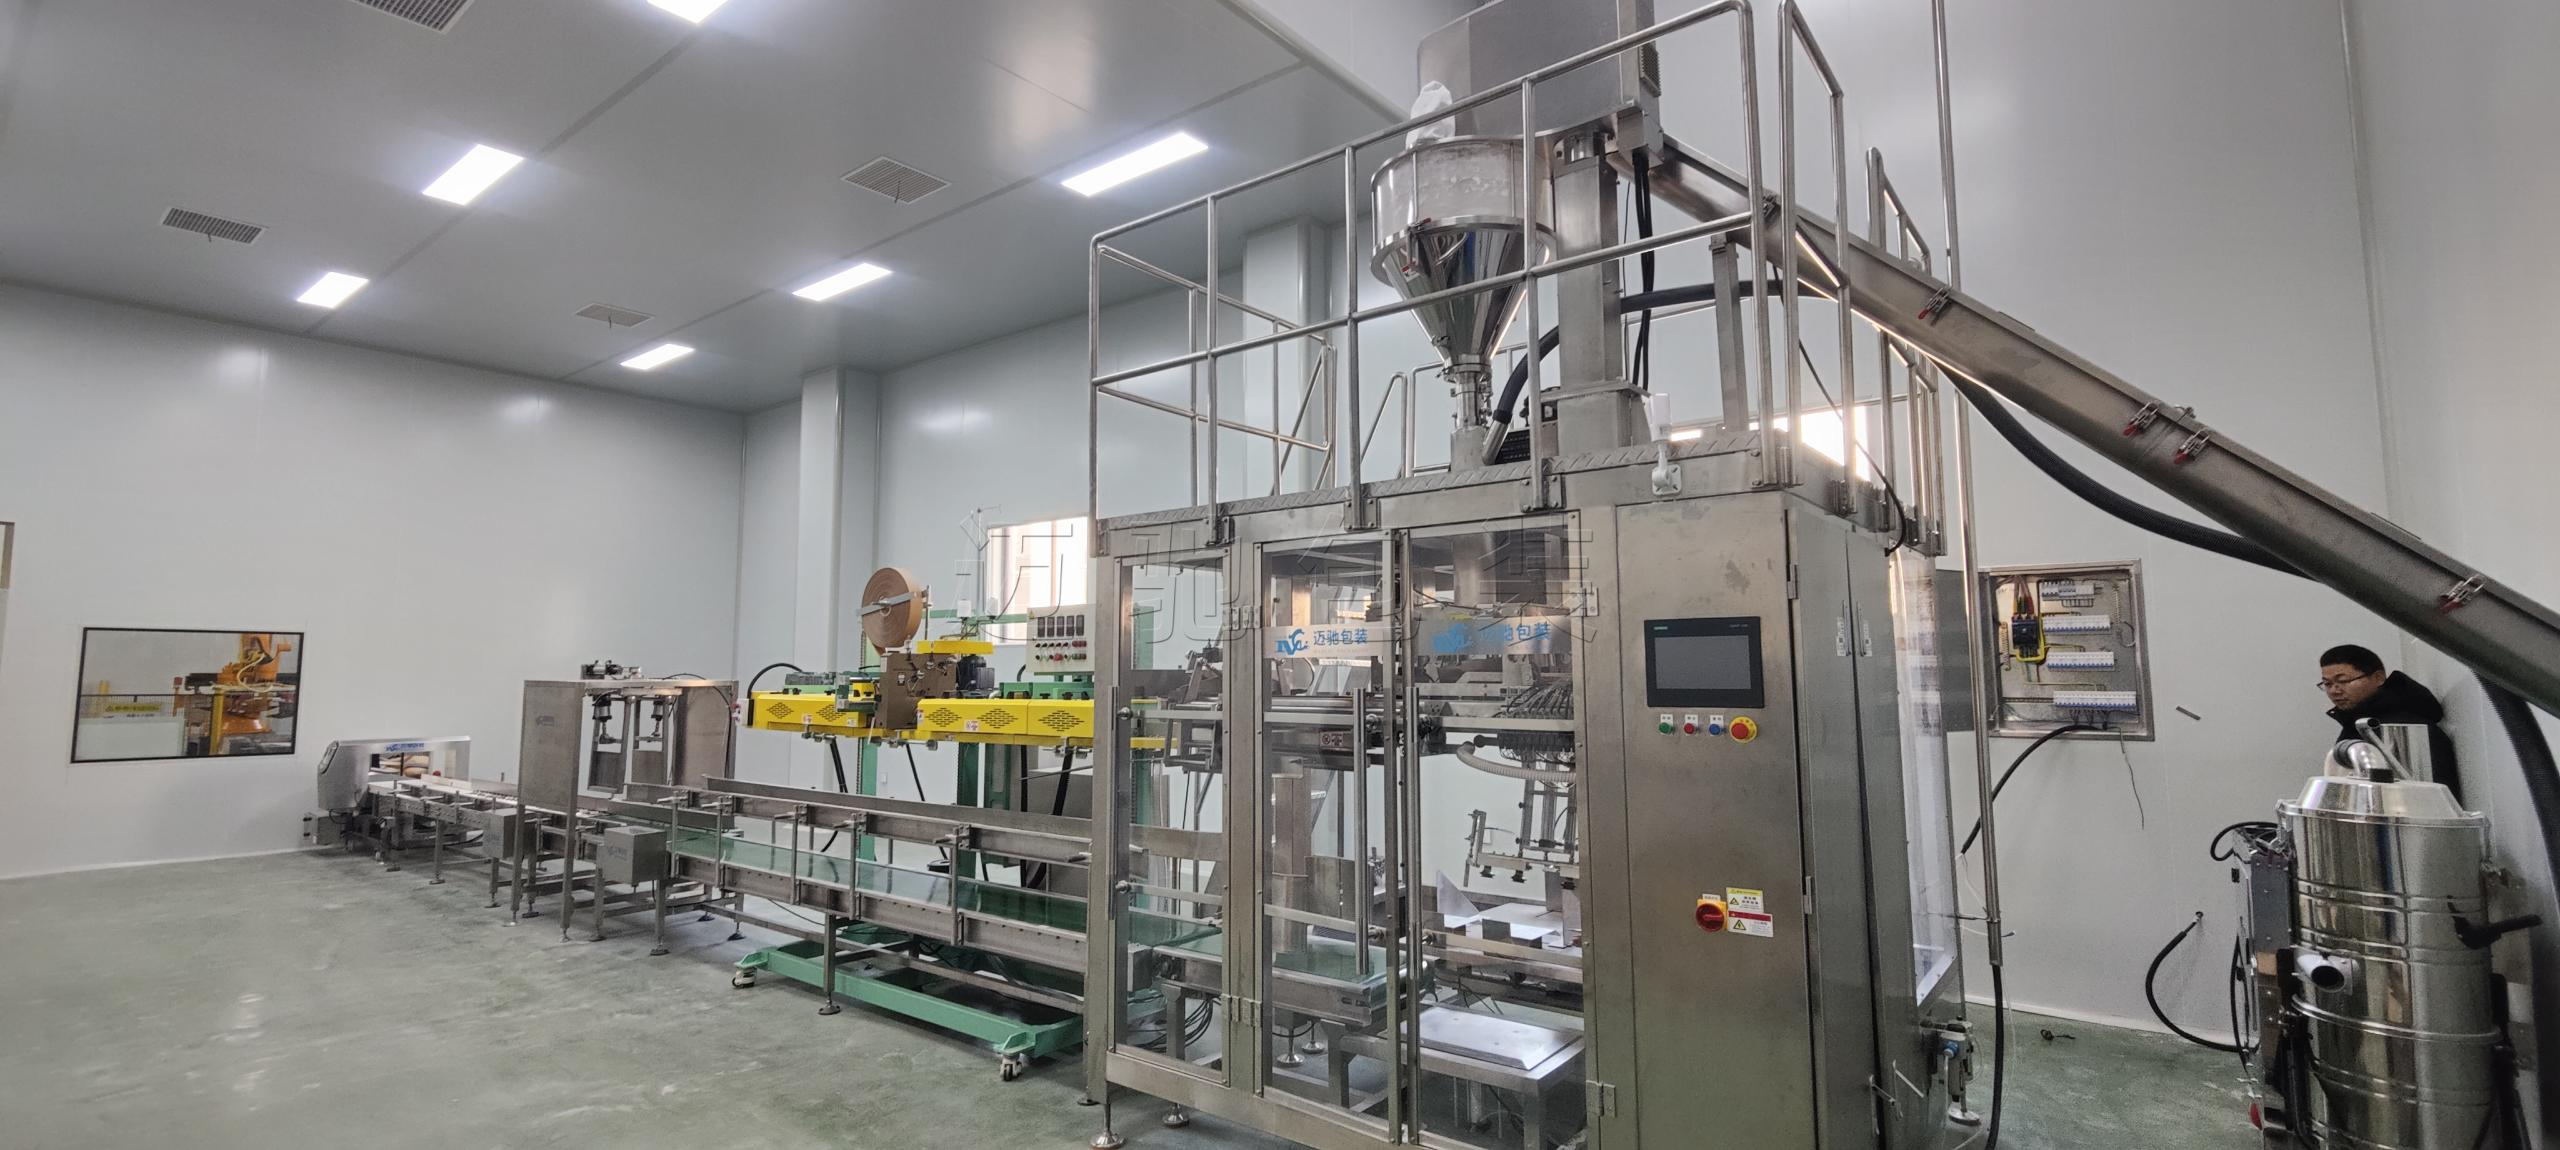
在粉体包装领域,25公斤大规格包装是乳制品、化工原料、食品添加剂及医药粉剂等行业最为常见的生产场景之一。包装效率、保鲜能力和运行稳定性,直接影响企业产能和产品市场竞争力。作为一家拥有27年行业经验的源头实力厂家,广州迈驰包装设备有限公司携手合肥迈驰包装设备有限公司,以全自动25公斤粉剂包装机、奶粉抽真空包装机和奶粉充氮包装机为核心装备,为各类粉体物料包装提供智能化、自动化的整线解决方案。
迈驰服务案例
迈驰包装设备工厂,27年包装机械行业经验 5000+合作客户案例,出口50多个国家。世界500强企业长期供应商,支持整厂方案设计,支持非标定制。可包装粉末、颗粒、液体等物料。合作过很多大型食品厂、医药厂、化工厂企业!
- 食品行业:百事公司、伊利、统一企业、YumChina(百胜中国)、小肥羊、塔斯汀、汤臣倍健、南顺集团、五谷磨房、燕谷坊、西麦(SEAMILD)、千岛蜂园、九三集团、焙乐道、广西农垦明阳淀粉、东阿阿胶、温氏集团、安利等
- 医药行业:天津红日、威高集团、东阿阿胶、修正药业、益佰制药、鲁抗医药、太行药业、耐司康、锦坤、湖北共同药业、福和集团、无限极、浙江医药、浙江国邦等
- 兽药行业:龙翔药业、冀中药业、中牧股份、成必信、后羿集团、雷米高、双胞胎集团、粤海集团、海大集团、温氏、正邦集团等
- 食品添加剂行业:星湖科技、新拓洋生物、慕恩生物、奕农、焙乐道、九三集团、味之素、梅花集团、晨光生物、莱茵生物、金河生物
- 化工日化行业:新能源、新材料、矿产、化工等行业,立白、宝洁(P&G)、永新化学、盛泰化学科技、广东禾康、福斯特、三润、三一集团
广泛的应用领域:不止于奶粉
迈驰全自动25公斤粉剂包装机不仅适用于奶粉、羊奶粉、牛奶粉、豆奶粉等乳品领域的粉体包装,还可广泛应用于更多物料场景,包括:植脂末、奶粉、蛋白粉、麦芽糊精、乳清粉、炼乳粉、奶油粉、大豆蛋白粉、豌豆蛋白粉、胶原蛋白粉、大米蛋白粉、葡萄糖粉、白砂糖粉、果糖粉、玉米淀粉、抗性糊精、环糊精、羧甲基纤维素、黄原胶、瓜尔胶、单硬脂酸甘油酯、蔗糖脂肪酸酯、香兰素、奶香香精、可可粉、抹茶粉、植脂奶油粉、椰浆粉、碳酸钙、维生素预混料、麦芽粉、燕麦粉、黑豆粉等物料。
迈驰设备在奶粉行业表现尤为突出,被多家知名乳企应用于25公斤大规格袋装奶粉生产线,在确保奶粉营养成分不受破坏的同时,有效延长了产品保质期,并保持了奶粉原有的色泽与香气。
设备优势突出,契合规模生产需求
迈驰全自动25公斤粉剂包装机以MCZD-25F为典型机型,具备以下核心优势:
①全自动一体化运行:从备袋库取袋、上袋机械手精准上袋,到单螺旋伺服螺杆下料、气体置换、自动热合缝包,再到重量复检与金属检测,最后衔接自动码垛系统,整个包装链无需人工干预,既节省了人力资源,也降低了长期成本投入。
②高精度称重保障品质一致:螺杆由伺服电机直接驱动,称重传感器和称重控制器协同工作,实时处理重量信号并输出控制指令,确保每包重量精度达标,降低了批次间重量差异带来的损耗。
③气体置换技术延长保质期:奶粉充氮包装机通过对包装袋内环境进行气体置换,将氮气注入袋中填充物料间隙,排除氧气,从源头抑制粉体氧化和微生物滋生,显著改善了产品在货架期内的风味保持能力。
④兼容多种袋型与袋子材质:设备适用于牛皮纸复膜袋、编织袋、塑料袋等多种材质,袋子长度兼容500至1000毫米,包装规格覆盖5至25公斤,可灵活应对企业多规格切换的生产需求。
⑤卫生设计符合高标准要求:整机接触物料部分选用符合食品卫生标准的材质,结构设计易于清洁排残,满足乳品、保健食品及医药行业对生产环境的严格管控要求。
包装全流程:从备袋到码垛的无缝衔接
以奶粉充氮包装机为例,迈驰MCZD-25F型全自动粉剂包装机完成25公斤袋装奶粉从备袋到码垛的全流程如下:
- 备袋取袋:备袋库内存放空袋,取袋理袋装置自动抽取空袋,经袋口对中定位和袋口导向装置引导,将袋口精确送至下一工位。
- 袋口预开及机械手上袋:袋口进行预开袋处理后,上袋机械手插刀精准插入袋口,两侧气抓同步夹紧袋口两侧,完成稳定、可靠的上袋操作。
- 计量充填:伺服驱动单螺旋立式给料机构依据重量设定值进行螺旋下料,称重传感器实时反馈重量信号。秤重控制器进行称重信号处理并输出重量数据显示及控制信号,精度控制精确。
- 抽真空/充氮气:完成充填后的袋装奶粉进入气体置换工位。设备优先抽取袋内空气,随即按设定流速注入高纯度氮气,形成低氧保鲜环境,有效延缓奶粉中营养成分氧化。
- 热合缝包封口:充氮完成后,袋口进入热合缝包一体工位,完成自动热合与线缝封口,封口牢固平整,满足长途运输和长期仓储要求。
- 重量复检与金属检测:成品袋先通过重量复检秤进行在线重量核验,剔除不合格产品;再由金属检测设备排查金属异物隐患,保障终端食品安全。
- 自动码垛:检测合格后的成品袋由输送带运送至码垛工位,自动码垛机器人按照预设垛型完成精准堆叠,输出整齐划一的托盘垛,为后续仓储和物流发货提供便利。
客户关注痛点及迈驰解决方案
痛点一:包装规格多、换型频率高。 部分企业同时生产多种配方、多种规格的产品,传统设备换型耗时长。迈驰设备可在合理时间内完成规格切换,袋长和包装重量均支持灵活调节,大幅降低了换型停机时间,提高了产线利用率。
痛点二:不同物料特性影响包装稳定性。 不同粉体的流动性、堆密度差异较大,单纯依赖机械给料易出现下料波动。迈驰单螺旋伺服给料系统配合称重传感器的动态反馈调节,能够自动适配不同粉体的下料特性,保持包装精度和速度的稳定输出。
痛点三:设备长时间运行稳定性不足。 全天候高负荷运转对包装设备的机械结构和控制系统提出较高要求。迈驰全自动25公斤粉剂包装机选用成熟的控制系统与关键执行部件,经多行业实际产线验证,能够在连续作业中保持稳定运行。
痛点四:生产信息化管理薄弱。 在大规模生产中,包装数据、产量记录、故障信息等缺乏系统化管理,影响精益生产推进。迈驰设备支持与MES系统对接,可将包装重量、生产批次、设备运行状态等关键数据实时上传,帮助企业构建数字化生产管理体系。
迈驰南北双基地,全国覆盖贴心服务
迈驰包装设备以广州迈驰包装设备有限公司为总部,以合肥迈驰包装设备有限公司为华东生产基地,依托华南与华东两大区位优势,实现了对全国范围内客户需求的快速响应。迈驰技术服务团队可快速抵达客户现场,提供从方案设计、设备安装到操作培训和售后维保的全周期服务。迈驰深耕包装设备领域27年,已服务众多行业客户,积累了丰富的产线配置经验和行业应用案例。
如需获取迈驰全自动25公斤粉剂包装机、奶粉抽真空包装机或奶粉充氮包装机的详细技术资料,欢迎联系广州迈驰包装设备有限公司或合肥迈驰包装设备有限公司,获取专属包装方案。


 13902302343


