


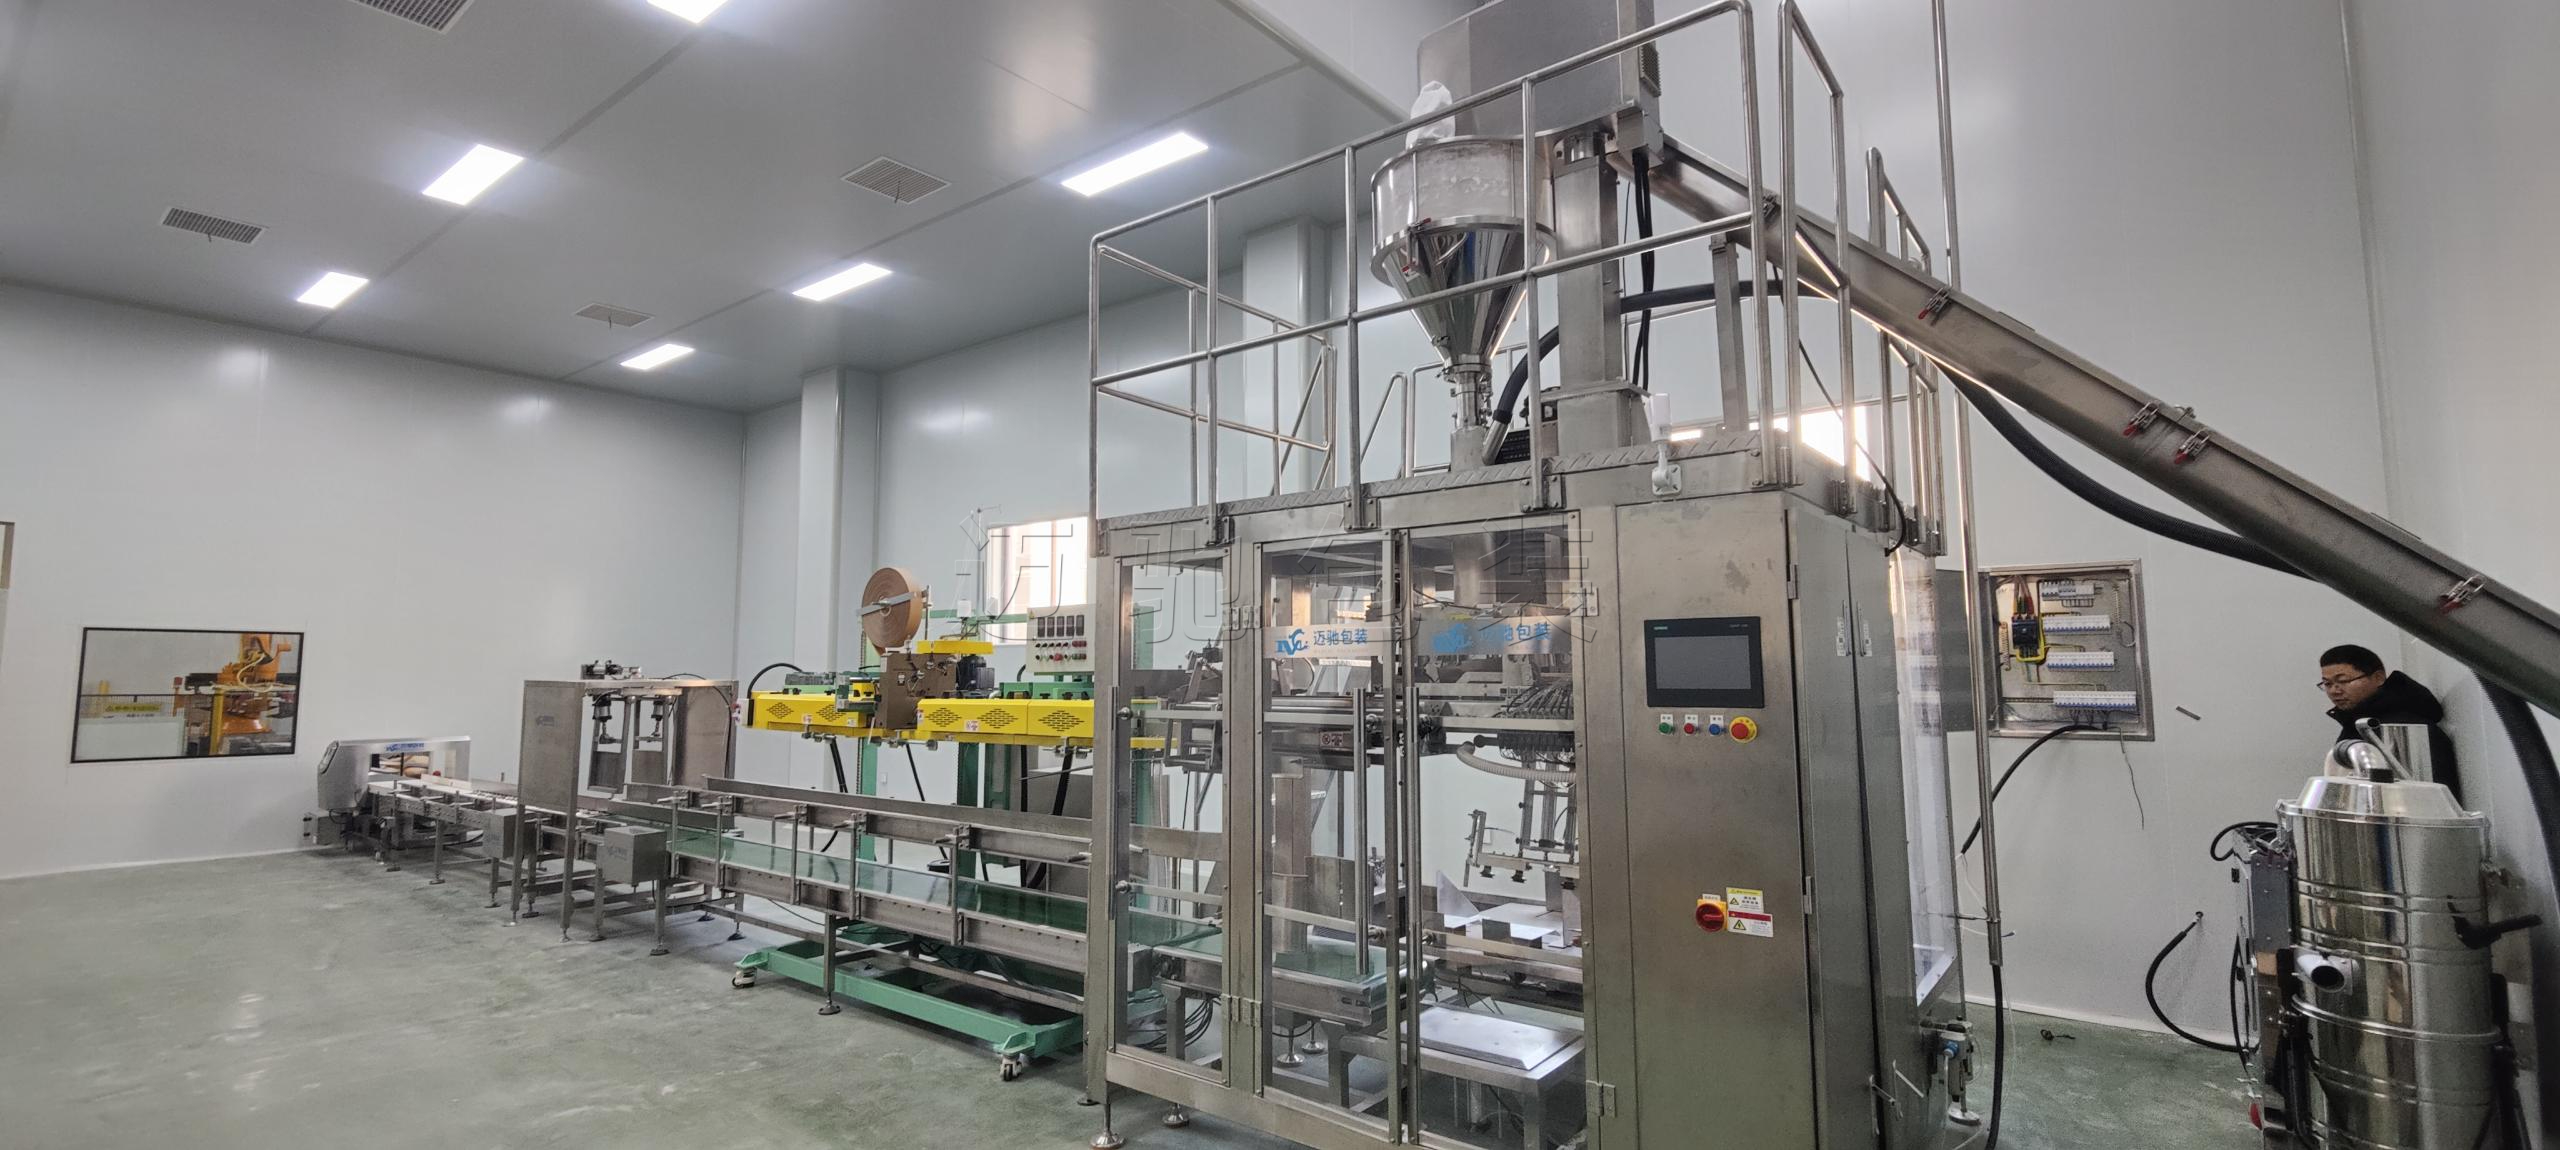
在奶粉包装环节,企业面临着保鲜、精度、效率、成本等多重挑战。迈驰包装机械深耕自动化包装领域27年,依托扎实的研发制造能力与丰富的整线项目经验,推出全自动25公斤奶粉真空充氮包装机(设备型号:MCZD-25F),为乳品及粉体加工企业提供系统性解决方案,适用于伊利奶粉、飞鹤奶粉、蒙牛奶粉、君乐宝奶粉。
一、设备核心优势
迈驰全自动奶粉包装机实现了从自动计量、自动上袋、自动充填到自动热合缝包的一体化作业,全程无需人工干预。设备核心优势如下:
精度保障。 称量系统采用立式单螺杆给料方式,螺杆由伺服电机直接驱动,根据控制信号精准旋转供料。称重传感器与称重控制器实时处理信号并输出重量数据。整机包装精度可控制在≤±0.1%~0.2%,确保每袋产品重量高度一致。
保鲜升级。 设备集成“抽真空+氮气置换”双核心技术。原料乳粉价格高,一旦氧化变质损耗巨大。用真空充氮包装,有效拉长原料货架周期。抽出袋内绝大部分空气,带走游离氧气与水汽;再充入食品级氮气形成温和微正压。氮气隔绝氧气、抑制霉菌滋生,牢牢锁住乳粉原有风味和营养。同时袋内保有缓冲空间,长途运输、多层码垛不会把粉末压成硬块,开袋流动性稳定。
高效稳定。 包装速度可达每分钟1.5~2包。机组由备袋库、取袋理袋装置、上袋机械手、夹袋下料装置、抱袋推动装置、袋口导向装置、真空系统及控制系统等组成,各单元协调性强,运行稳定。
节省人力。 全自动运行模式大幅减少人工干预,帮助企业节约人力资源,降低长期运营成本。设备可与其它配套设备连接,构成整条流水线作业。
二、广泛的物料与应用场景
设备不仅适用于奶粉、羊奶粉、牛奶粉、豆奶粉等乳品领域,还可广泛应用于植脂末、蛋白粉、麦芽糊精、乳清粉、炼乳粉、奶油粉、大豆蛋白粉、豌豆蛋白粉、胶原蛋白粉、大米蛋白粉、葡萄糖粉、白砂糖粉、果糖粉、玉米淀粉、抗性糊精、环糊精、羧甲基纤维素、黄原胶、瓜尔胶、香兰素、可可粉、抹茶粉、植脂奶油粉、椰浆粉、碳酸钙、维生素预混料、麦芽粉、燕麦粉、黑豆粉等粉体物料的包装。设备适用于牛皮纸复膜袋、编织袋、塑料袋等多种袋子材质,袋长范围500~1000毫米。
三、全自动包装流程
MCZD-25F全自动包装机以高度自动化的流程设计,实现从空袋到成品包装的全链条闭环运行。完整工艺流程为:投料→混合→提升→螺旋计量→自动包装→封口缝包→重量检测→金属检测→机器人码垛→入库系统。
在自动包装环节,设备从备袋库自动取袋,完成袋子对中定位、向前输送、袋口定位、预开袋等动作;上袋机械手插刀插入袋口,两侧气抓夹住袋口两侧完成上袋;随后进行高精度螺杆充填;抽真空系统抽出袋内空气,充氮系统置换高纯度氮气;最后完成热合封口与缝包作业。成品经重量复检和金属检测后,由全自动码垛机器人按设定程序完成整齐码垛并送入仓储系统。
四、核心参数
设备型号MCZD-25F,设备材质为304不锈钢(可根据客户需求定制),给料方式为单螺旋给料,包装重量5~25千克,包装精度≤±0.1~0.2%,包装速度1.5~2包/分钟,袋子尺寸L:500~1000毫米,袋子材质包括牛皮纸复膜袋、编织袋、塑料袋等。整机支持非标定制,质保一年,终身维护。
五、客户痛点与解决方案
痛点一:奶粉在长期仓储中结块变质,影响终端品质。 奶粉在长时间挤压存放过程中容易结块,影响产品的冲调性和口感。
解决方案: 充氮包装使得奶粉完全处于惰性气体N₂的保护中,杜绝了氧环境对奶粉造成的氧化变质反应。充入微量氮气即可防止或减少奶粉长时间挤压存放造成的结块现象。袋内保有缓冲空间,长途运输和多层码垛不会把粉末压成硬块。
痛点二:人工成本持续攀升,招工难问题突出。 随着劳动力成本不断上涨,包装环节的人工投入已成为企业沉重的负担。
解决方案: 设备实现从自动计量、自动上袋、自动充填到自动热合缝包的全自动化运行。整条生产线从投料到码垛全程无需人工干预,大幅减少人工依赖,帮助企业节约人力资源,降低长期运营成本。
痛点三:设备清洁维护困难,影响生产连续性。 奶粉细粉容易黏附在设备表面,影响计量精度和设备寿命。
解决方案: 整机采用304不锈钢材质,便于清洁维护。设备密封性良好,有效控制粉尘外溢。质保一年,终身维护,售后团队提供专业的安装调试和工人上岗培训服务。


 13902302343


