


粉体食品包装正从人工操作向全流程自动化转变。豆奶粉、植脂末、蛋白粉等物料因易吸湿、易氧化,对包装环境与密封性提出更高要求。广州迈驰包装设备有限公司依托二十七年前端制造经验,推出MCZD-25F全自动重袋包装机组,覆盖豆奶粉、葡萄糖粉、米粉、玉米淀粉、可可粉、燕麦粉、杏仁粉、椰奶粉、抹茶粉、胶原蛋白粉、乳清粉、预混料、碳酸钙、钛白粉等数十种粉状物料,实现从自动上袋到成品码垛的连续作业。
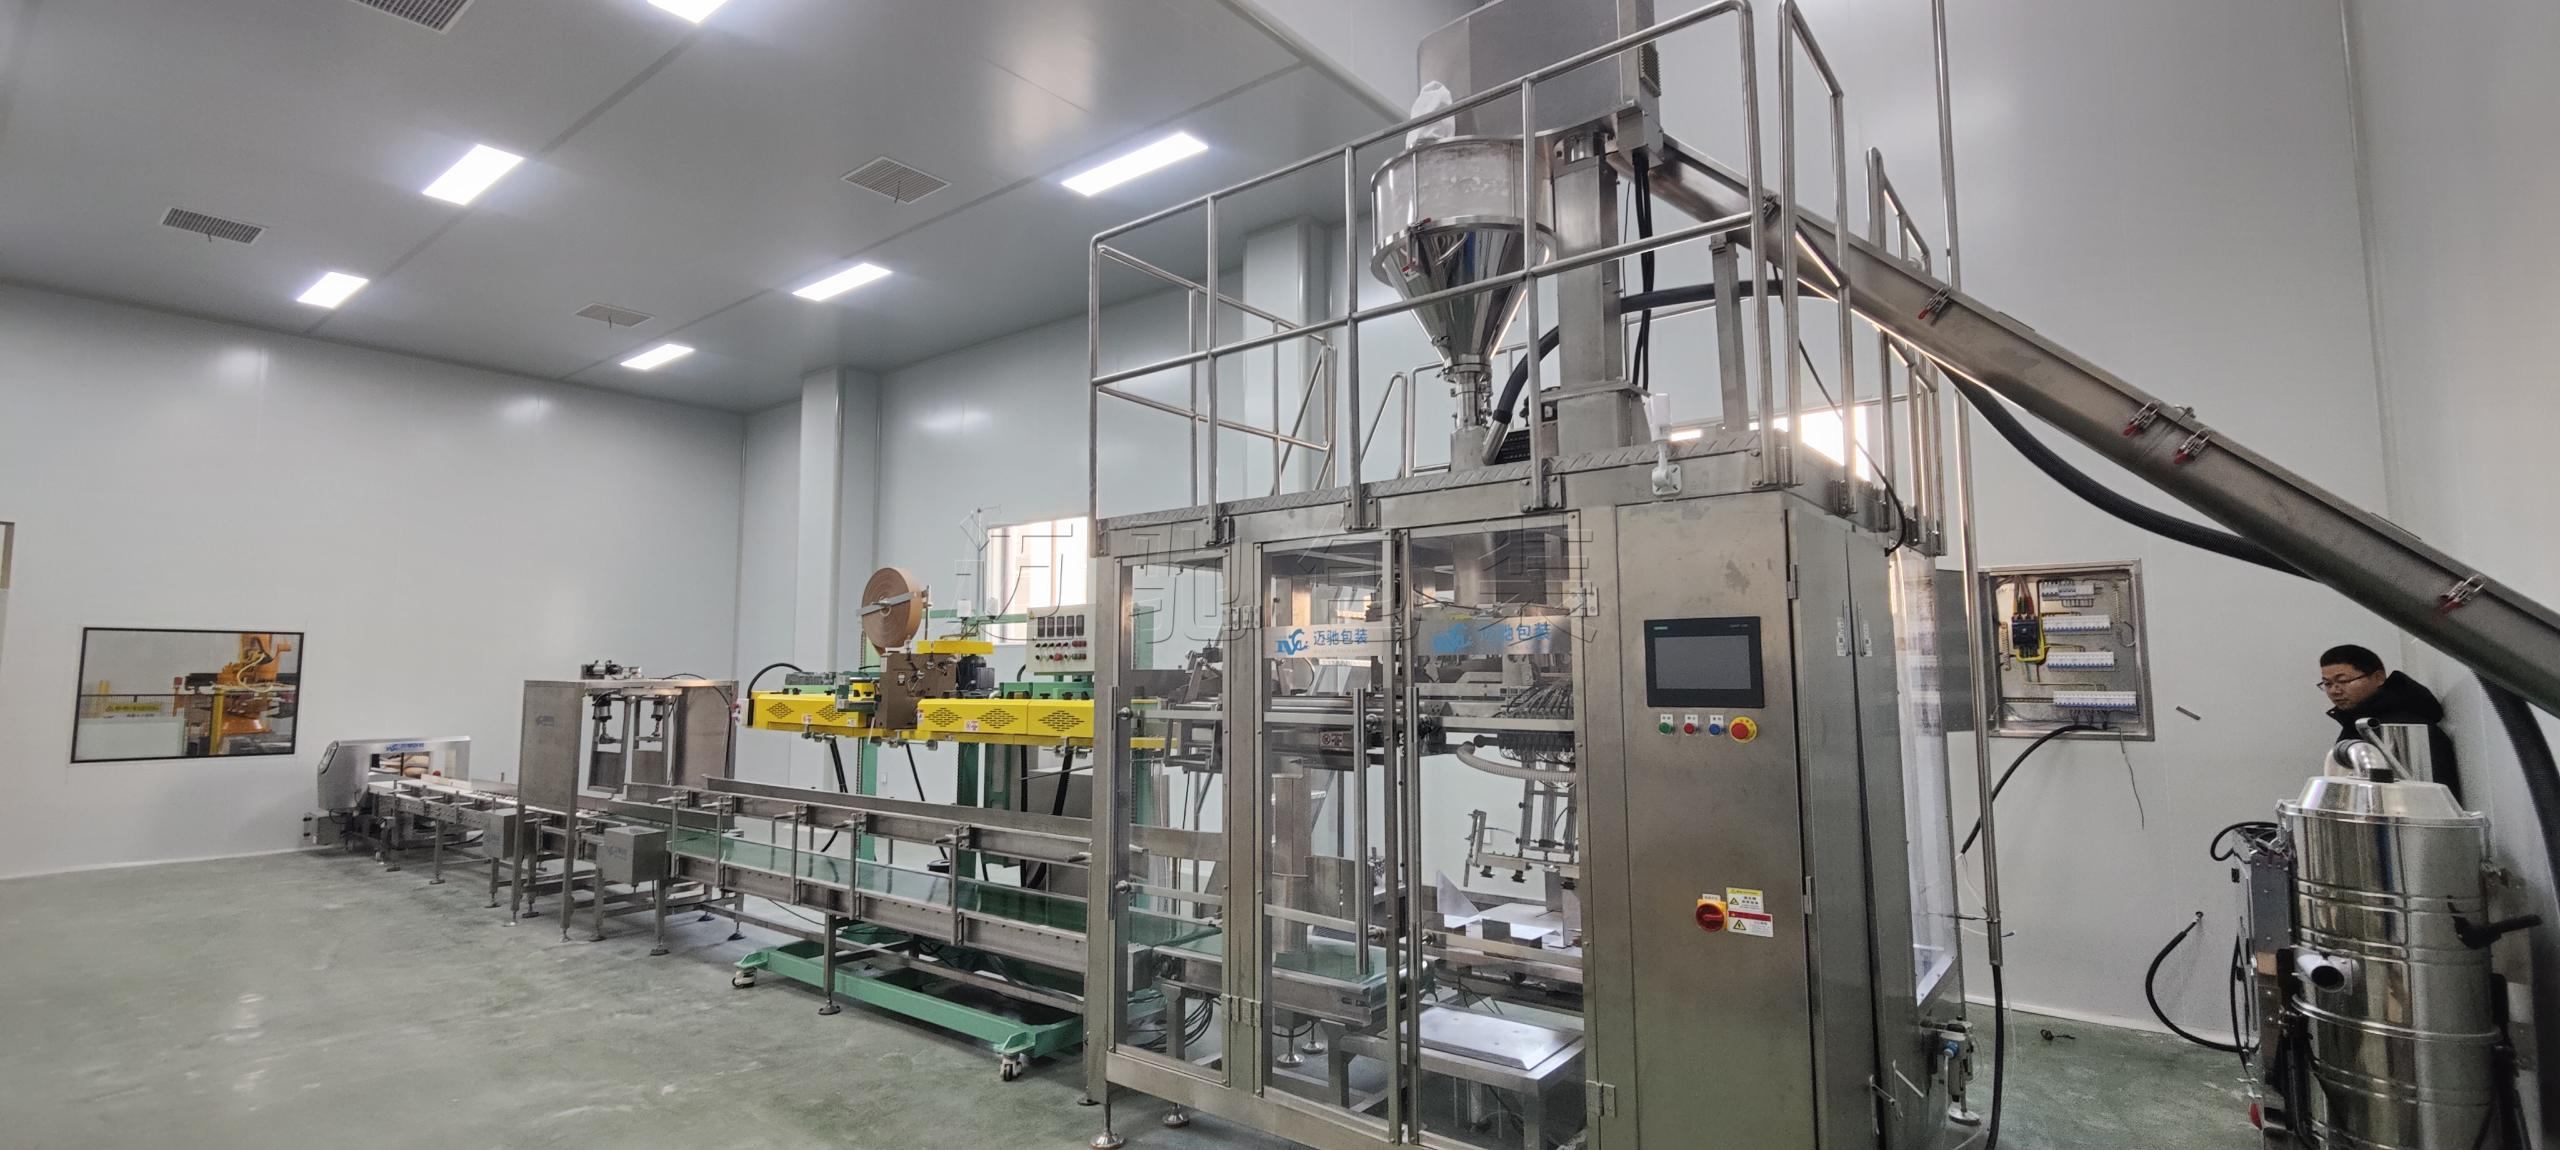
一、设备核心优势
自动上袋与精准计量联动。 设备集成备袋库、取袋理袋装置、上袋机械手、夹袋下料装置等模块。取袋后自动完成袋子对中、袋口定位与预开袋,机械手插刀配合气抓完成上袋,动作连贯。称重部分采用伺服电机直驱单螺旋给料,称重控制器实时反馈调节,包装精度稳定在±0.1~0.2%区间,减少物料损耗。
充氮密封延长保质期。 选配抽真空充氮功能,在充填后置换袋内氧气。实测残氧量可控,有效延缓脂肪氧化,保持豆奶粉原有风味与营养。氮气同时起缓冲作用,降低运输挤压导致的结块风险。
袋型兼容性强。 支持牛皮纸复膜袋、编织袋、塑料袋等多种材质,袋子长度范围500~1000mm,适应5~25kg不同规格,换产调节快捷。
整线联动设计。 设备可与前端提升机、混合机以及后端重量选别机、金属检测机、码垛机无缝对接,减少中转环节,提升车间空间利用率。
二、典型应用场景
在豆奶粉专业生产企业,MCZD-25F常用于5kg、10kg、25kg规格的家庭装或工业装生产线,尤其适合益生元豆奶粉、高钙豆奶粉、低糖豆奶粉等品类的自动化包装。在食品配料行业,该设备服务于植脂末、葡萄糖粉、香精香料等物料的出口包装,充氮功能可满足国际客户对保质期的严格要求。化工及饲料添加剂领域,设备亦适用于碳酸钙、预混料、维生素粉等非食品级粉体,一机多用降低客户设备采购成本。
三、包装过程全流程
物料经投料、混合、提升后进入包装机料仓。设备从备袋库自动取袋,经理袋机构完成对中定位,袋口经预开袋处理。机械手将空袋送至夹袋下料工位,螺杆按设定重量供料,称重系统动态校验。充填后,可选抽真空充氮工序,随后热合缝包机构完成封口。成品袋经输送带进入重量检测和金属检测环节,剔除不合格品后,由码垛机按设定层数整齐码放至托盘,完成入库准备。
四、客户常见痛点及应对措施
痛点1:粉体易吸潮结块,开封后品质下降。 设备的热合封口与充氮双重保障,确保袋内微环境干燥低氧,从包装环节延长产品货架表现。
痛点2:人工套袋速度慢,且存在安全隐患。 全自动机械手替代人工上袋,单机速度稳定在1.5~2包/分钟,消除人员与运动部件接触风险。
痛点3:不同批次重量波动大,影响品牌信誉。 闭环称重控制每袋独立计量,偏差控制在极小范围,保证产品净含量一致性。
痛点4:更换包装袋型耗时过长,影响排产。 设备调节机构设计简洁,常用袋型切换可在较短时间内完成,减少停机等待。
痛点5:后道码垛依赖人工,劳动强度大。 配套自动码垛机实现成品袋自动整齐码放,有效降低搬运频次,缓解招工难压力。
设备关键参数(MCZD-25F)
给料方式:单螺旋给料;包装重量:5~25千克;包装精度:≤±0.1~0.2%;包装速度:1.5~2包/分钟;袋子尺寸:长度500~1000mm;适用袋材:牛皮纸复膜袋、编织袋、塑料袋等。
迈驰可依据客户车间布局、物料特性、产能要求提供定制化方案,从设备选型到整线集成,协助生产企业构建稳定、高效的豆奶粉重袋包装作业体系。


 13902302343


