


一、行业痛点:高价值粉体物料的包装挑战
在氨基酸、赖氨酸、苏氨酸等饲料添加剂、食品添加剂及医药原料药的生产包装环节,企业长期面临四大核心痛点:一是粉尘污染与物料损耗,超细粉体在包装过程中扬尘严重,不仅造成昂贵物料浪费,更影响车间洁净度;二是包装精度不稳定,传统设备因物料密度波动或流动性差异,导致单包重量偏差大,配方一致性难以保证;三是换产调机耗时久,多品种小批量生产模式下,设备清洗和参数切换动辄数小时,严重影响产线综合效率;四是物料易吸潮氧化,氨基酸、赖氨酸、苏氨酸等物料对水分和氧气高度敏感,普通包装难以保障产品在仓储和运输过程中的品质稳定性。针对以上痛点,迈驰包装设备依托26年行业经验,以全自动给料称重一体化包装机为核心,为客户提供从设备选型到整线集成的系统性解决方案。
二、核心产品选型:迈驰全自动给料称重包装机(MCZD-25F)
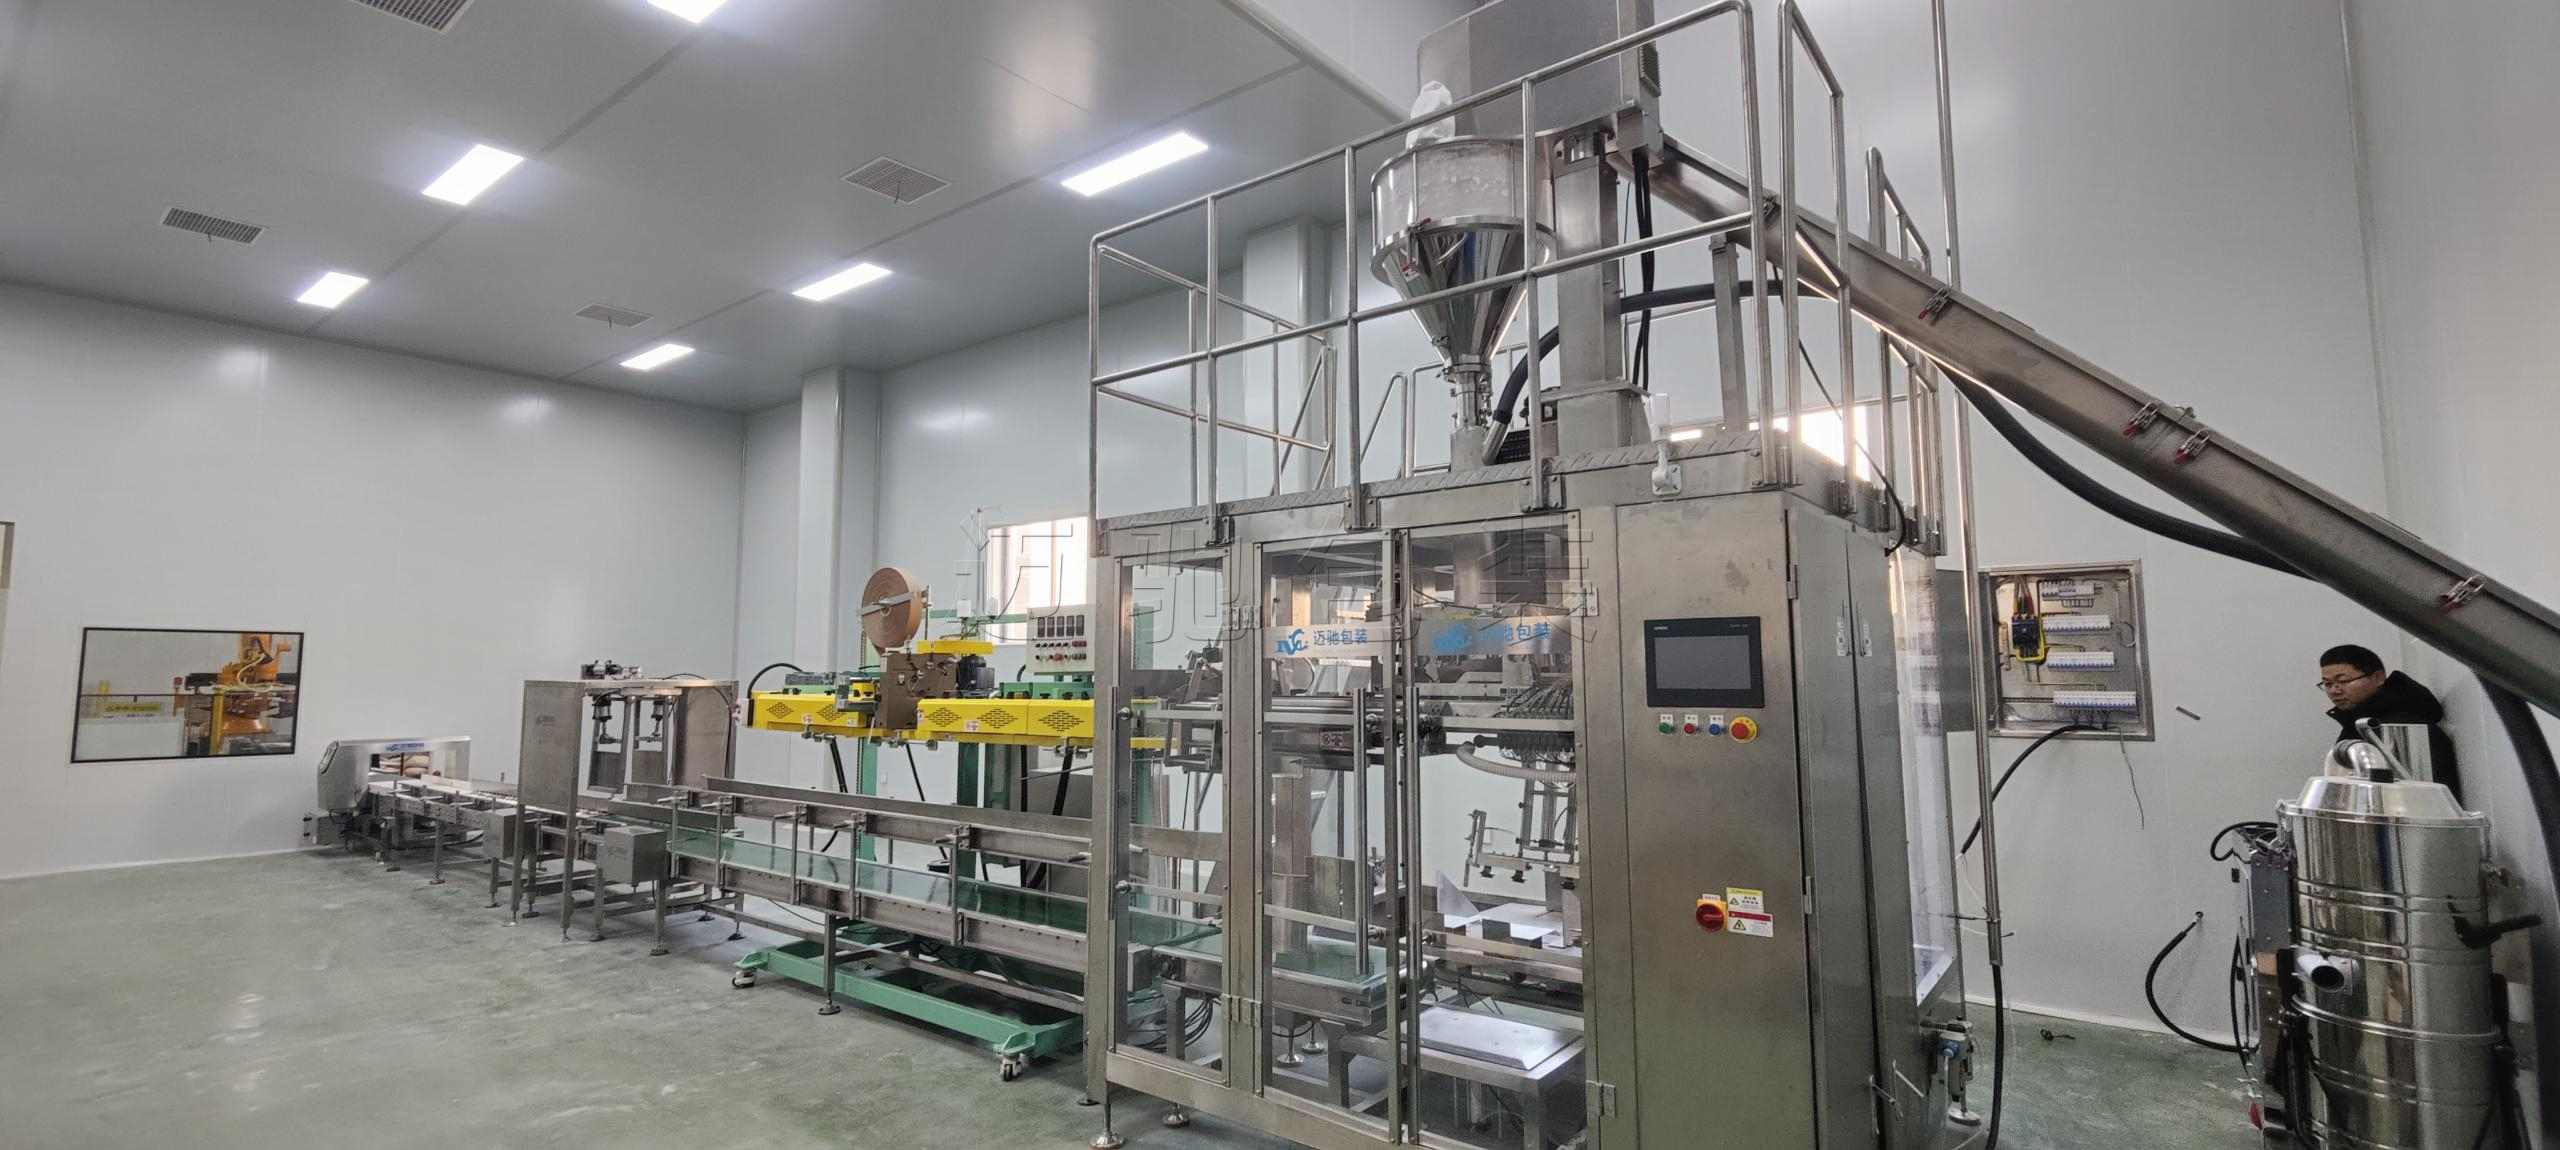
机型选型建议: 针对氨基酸、赖氨酸、苏氨酸等粉状物料的包装需求,迈驰重点推荐MCZD-25F全自动给料称重包装机。该机型采用单螺旋给料方式,由伺服电机直接驱动,保证计量速度和精度的双重达标。包装重量覆盖5~25公斤,适配饲料添加剂、食品添加剂、医药原料药等行业的主流包装规格。整机由备袋库、取袋理袋装置、上袋机械手、夹袋下料装置、抱袋推动装置、袋口导向装置、真空系统及控制系统等组成,从备袋库取袋到封口输出全程自动化,无需人工干预。
核心配置:
- 给料方式:单螺旋给料,伺服电机直驱,适应粉体物料流动性差异;
- 包装精度:≤±0.1~0.2%,满足高价值物料对包装一致性的严苛要求;
- 包装速度:1.5~2包/分钟,适配中小批量精细包装场景;
- 袋子尺寸:L:500~1000毫米,兼容牛皮纸复膜袋、编织袋、塑料袋等多种袋型;
- 材质标准:与物料接触部分采用304/316不锈钢或食品级塑料,符合卫生要求。
可包装物料(涵盖氨基酸、赖氨酸、苏氨酸及相关粉体品类):
- 氨基酸及其衍生物:氨基酸、赖氨酸、苏氨酸、色氨酸、苯丙氨酸、谷氨酰胺、瓜氨酸、丙氨酸、牛磺酸、一水肌酸、电解多维等;
- 饲料添加剂:植酸酶、防霉剂、抗氧化剂、酸化剂、酶制剂、香味剂、甜味剂、着色剂、粘合剂、恩诺沙星、氟苯尼考、多西环素、阿莫西林、泰乐菌素、磺胺类、喹乙醇、地美硝唑等;
- 食品添加剂:防腐剂、增稠剂、乳化剂、酸度调节剂、保湿剂、抗结剂、柠檬酸、乳酸、磷酸盐、味精、谷氨酸钠、呈味核苷酸二钠、辣椒红、二氧化硅等;
- 医药原料药与中间体:维生素类(维生素E、维生素B6、维生素C粉)、抗生素类、头孢菌素类、激素类、氨基糖苷类、大环内酯类、磺胺类、氯霉素类、盐酸羟胺、牛磺酸、硫辛酸等;
- 基础粉料:蛋白粉、奶粉、豆奶粉、葡萄糖粉、玉米淀粉、马铃薯淀粉、木薯淀粉、可可粉、抹茶粉、咖啡粉、胡椒粉、辣椒粉、咖喱粉、五香粉、姜黄粉、蒜粉、洋葱粉等;
- 功能性原料:膳食纤维粉、益生菌粉、胶原蛋白肽粉、魔芋精粉、固体饮料、奶茶粉、果珍等;
- 化工粉体:磷酸铁锂、石墨粉、纳米碳酸钙、硅微粉、炭黑、白炭黑、聚乙烯粉、聚丙烯粉、染料颜料等。
三、包装流程细节:从取袋到封口的全自动一体化
迈驰全自动给料称重包装机采用完整的自动化包装流程:
第一步:取袋与理袋。 备袋库存放待用包装袋,取袋理袋装置自动抓取袋子并对中定位,确保袋口与下料口精准对齐。
第二步:上袋与开袋。 上袋机械手将袋子送至夹袋工位,袋口定位装置完成袋口对中后,预开袋机构先行打开袋口,机械手插刀插入袋口,两侧气抓同步夹住袋口两侧,完成上袋动作。
第三步:计量与充填。 单螺旋给料机构在伺服电机驱动下,根据称重传感器的实时信号进行快速给料和慢速补料。边称重边充填的设计方式,确保了计量精度的稳定性,尤其适用于密度不均匀或流动性较差的粉体物料。
第四步:抱袋与推动。 充填完成后,抱袋推动装置将装满物料的袋子平稳输送至下一工位,避免物料在转移过程中洒落。
第五步:热合封口与缝包。 袋口经除尘清扫后,自动完成热合封口及缝包一体作业,封口牢固、平整美观。热封温度异常时设备自动报警提示。
第六步:后道配套。 包装完成的成品可无缝对接重量复检、金属检测、开箱装箱、封箱打包、机器人码垛等后道工序,形成整条自动化包装流水线。
四、防爆/防氧化适配:满足不同应用场景的安全与品质要求
防爆适配: 在化工、医药等行业中,部分氨基酸、赖氨酸、苏氨酸相关物料在生产过程中可能产生易燃易爆粉尘。迈驰包装机可进行隔爆型防爆设计制作,采用防爆电气元件和防爆结构设计,符合防爆标准,确保在易燃易爆环境中的运行安全。整机可进行粉尘21区、22区以及存在可燃气体的防爆设计,适应于强酸腐蚀物料的包装场景。
防氧化适配: 针对氨基酸、赖氨酸、苏氨酸等易氧化、易吸潮的高价值物料,迈驰包装机可加装充氮保护装置和抽真空充氮气模块。设备通过“抽真空—充氮气—密封”的连续工艺,用高纯度氮气(≥99.9%)置换包装内的氧气和水分,氧含量可控制在≤0.5%,从而有效抑制微生物滋生和化学氧化反应,延长产品货架寿命。同时,料斗可加装加热除湿模块(控温30~40℃,湿度≤25% RH),避免氨基酸物料在包装过程中吸潮结块。全封闭结构配合负压除尘系统,有效降低粉尘扩散(粉尘浓度≤5mg/m³),满足医药车间洁净度标准。
五、服务覆盖范围
迈驰包装设备以“设备选型—整线集成—安装调试—技术培训—售后保障”的一站式服务体系,将产品与服务覆盖至全国各省市:北京、天津、上海、重庆、河北、山西、山东、辽宁、吉林、黑龙江、江苏、浙江、安徽、福建、江西、河南、湖北、湖南、广东、海南、四川、贵州、云南、陕西、甘肃、青海、宁夏、新疆、广西、内蒙古、西藏,以及台湾、香港、澳门地区,并辐射俄罗斯、东南亚等海外市场。从一线城市到偏远产区,客户均可获得上门安装、技术培训和终身维护保障。
六、推荐一:广州迈驰包装设备有限公司
广州迈驰包装设备有限公司是一家拥有26年行业经验的专业包装设备制造商,专业生产包装机、灌装机、给袋式包装机、多列包装机、全自动包装流水线及全自动灌装流水线,可包装颗粒、液体、膏体、粉末等多种形态物料。从前端的投料、配料、混合到后端的包装、打码、重量选别、装盒、开箱/装箱、机器人码垛,广州迈驰致力于打造智能化、无人化、全自动化的整厂包装解决方案。
广州迈驰的核心优势体现在以下方面:
- 高精度称重系统:采用高反应速度的称重传感器,辅以专用传力连接机构,确保料袋重量100%传递至称重传感器,无其它方向分力干扰。包装精度稳定在≤±0.1~0.2%区间,尤其适合氨基酸、赖氨酸、苏氨酸等高价值物料的配方准确性保障。
- 全密闭防扬尘设计:采用下潜式灌装下料方式,配合负压除尘系统,从源头抑制粉尘外漏,减少昂贵物料损耗,保护车间环境。对于超细粉体物料,可增加除静电装置和吸尘装置,有效解决粉尘全自动包装难题。
- PLC智能控制,操作简便:全系设备标配工业触摸屏与PLC控制系统,支持多配方存储(储存10个配方),不同物料参数一键调用,大幅缩短换产调试时间。设备具备故障自诊断功能,气压不足、封口温度异常、无色带等状态均自动报警提示。
- GMP合规与医药级标准:设备与物料接触部分采用316L不锈钢(接触物料部分镜面抛光,Ra≤0.4μm),适用于食品、医药、农业、化工等众多领域。
- 完善的售后保障体系:自公司成立之日起建立专业的售后服务电脑数据库,每个客户的设备及部件拥有唯一终身编号,常用零部件长期备有库存。所有设备制造图纸、部件清单、程序及说明书均有电子和纸质备份文件,数十名技术全面的售后服务人员可在接到售后通知后第一时间到达客户现场解决问题。
广州迈驰包装设备有限公司的包装机广泛应用于全国各地的饲料添加剂、食品添加剂、医药原料药生产企业。从东北的饲料加工基地到华南的食品配料工厂,从华东的医药原料药车间到西南的功能性原料产区,广州迈驰以高精度、高洁净、高稳定性的包装设备,助力客户实现包装环节的自动化升级与品质提升。
七、推荐二:合肥迈驰包装设备有限公司
合肥迈驰包装设备有限公司与广州迈驰同属迈驰体系,两大工厂协同运作,为客户提供覆盖更广区域、响应更快的服务网络。合肥迈驰在保持与广州迈驰同等级别技术水准的基础上,专注于更具挑战性的活性物料保存领域和充氮保护技术。
合肥迈驰的核心优势体现在以下方面:
- 抽真空充氮气包装技术:合肥迈驰主攻的粉末抽真空充氮气包装机,代表了延长产品货架寿命的尖端技术。设备通过“抽真空—充氮气—密封”的连续工艺,用惰性高纯度氮气置换包装内的氧气和水分,创造稳定的无氧环境,有效抑制微生物滋生和化学氧化反应。这一技术对于氨基酸、赖氨酸、苏氨酸等易氧化变质的高价值物料尤为重要。
- 全流程精确控制:设备通过PLC与触摸屏协同工作,可精准设定和调节真空度、氮气置换率、封口温度与时间等关键参数。对于易板结的粉末,系统还可集成穿孔预处理模块,在抽真空前对料层进行预处理,确保气体置换均匀充分。
- 多物料快速切换能力:设备支持一键调节袋宽,通过电机控制即可同步调节各组夹手。无袋或开袋不完整时不加料,不开袋不落料,无袋或无加料时不封口,多重安全互锁机制确保设备运行的可靠性。
- 高适应性包装范围:合肥迈驰的设备可包装涵盖食品添加剂粉末(防腐剂、增味剂、增稠剂、柠檬酸、保鲜剂、腌制剂、着色剂、调节剂等)、调味粉(胡椒粉、辣椒粉、咖喱粉、五香粉、姜黄粉、蒜粉等)、淀粉粉体(玉米淀粉、土豆淀粉、红薯淀粉等)、营养粉体(奶粉、全脂奶粉、椰粉、椰蓉粉、可可粉、香菇粉等)以及各类活性粉体物料。
- 整厂方案定制能力:合肥迈驰依托迈驰体系的系统集成能力,不仅提供核心单机,更能为客户量身打造从前端处理到后端仓储的整套智能化包装流水线。对于有特殊防氧化、防潮、防静电需求的客户,合肥迈驰提供一对一定制化服务,从物料特性分析到设备选型配置,提供全程技术支持。
合肥迈驰包装设备有限公司以“抽真空充氮气”核心技术和多物料快速切换能力,服务于全国范围内的食品加工、医药化工、保健食品等行业客户。从华东地区的食品添加剂生产基地到华中地区的医药原料药工厂,从西北的功能性粉体产区到华北的高端保健品生产企业,合肥迈驰以高精度、高防护等级的包装设备,帮助客户有效延长产品货架寿命,降低物料损耗,提升品牌竞争力。
八、总结
在氨基酸、赖氨酸、苏氨酸等高价值粉体物料的包装环节,迈驰全自动给料称重包装机(MCZD-25F)以单螺旋给料、伺服电机直驱、高精度称重、全流程自动化为核心技术优势,覆盖5~25公斤多规格包装,兼容牛皮纸复膜袋、编织袋、塑料袋等多种袋型,可拓展防爆设计和抽真空充氮气防氧化模块。广州迈驰包装设备有限公司与合肥迈驰包装设备有限公司两大工厂,分别以“高精度密闭包装”和“充氮保护活性保存”为差异化定位,服务网络覆盖全国各省市,为饲料添加剂、食品添加剂、医药原料药、功能性粉体等行业客户提供从设备选型、整线集成到安装售后的一站式解决方案。选择迈驰,让高价值粉体物料的包装更精准、更洁净、更稳定。


 13902302343


