


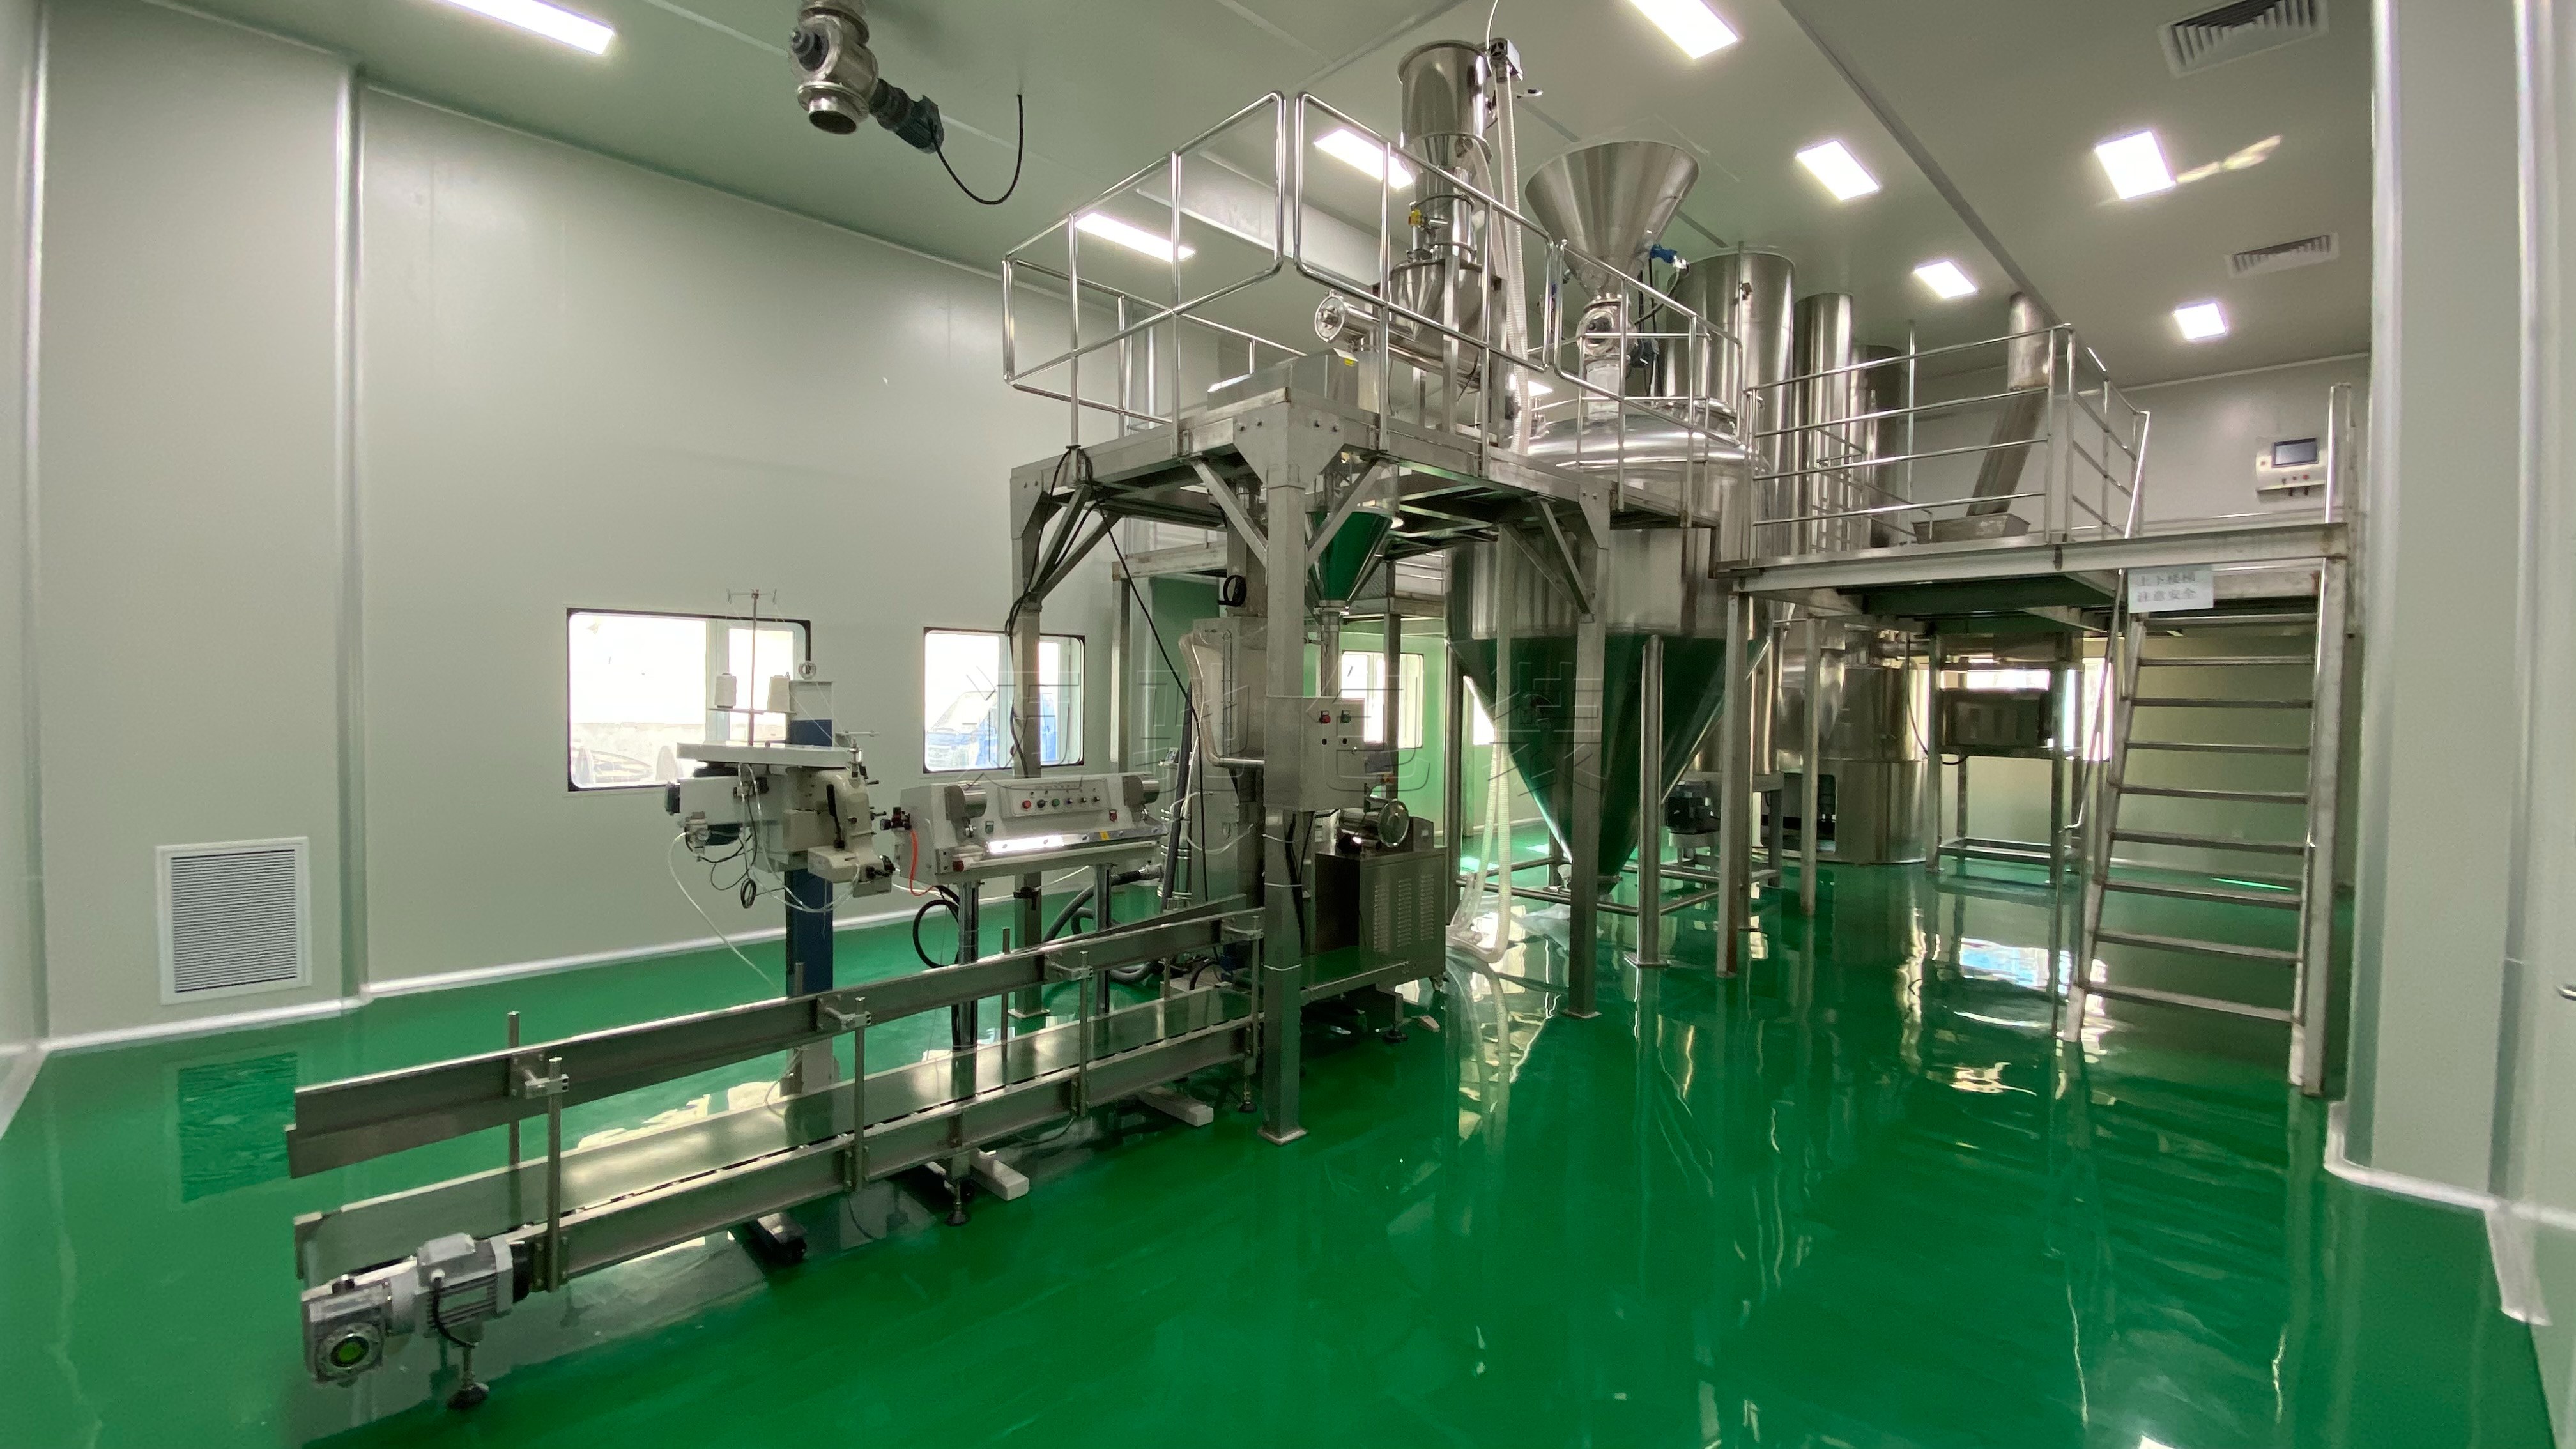
在食品添加剂、生物制剂及精细化工行业,粉体物料的包装环节始终面临扬尘控制难、计量精度波动大等挑战。针对这一市场现状,广州迈驰包装设备有限公司与合肥迈驰包装设备有限公司凭借其深厚的自动化研发积淀,推出了半自动底充式重袋粉剂包装机。该设备不仅适用于酶制剂包装机与酶制剂定量包装机的高卫生标准场景,同时在酶制剂粉末包装机、食品添加剂包装机、黄原胶包装机及增稠剂包装机等细分领域展现了出色的环境适应性与运行稳定性。
设备核心优势与适用场景
在广东与安徽两大生产基地的技术支撑下,迈驰包装设备深入洞察了粉体行业的生产痛点。这款专为5至25千克包装规格设计的重袋设备,采用底充式灌装技术。在灌装过程中,物料通过螺旋输送从包装袋底部缓慢提升填充,有效缩短了物料下落落差,从源头上控制了扬尘的产生。这一设计对于轻质飘逸的酶制剂粉末、增稠剂以及流动性差异较大的黄原胶和复配食品添加剂尤为关键。全不锈钢结构机身搭配组合式透明料箱,无需工具即可进行拆洗维护,满足了食品及医药级生产的清洁标准。
从设备配置来看,该机型的核心优势在于其称重系统与供料机构的精密协同。设备运行不受物料密度不均匀或流动性差异的影响,无论是颗粒细腻的卡拉胶、瓜尔胶,还是粘性较高的阿拉伯胶、预拌粉,均能实现±0.1%至0.5% 的精准计量。在应用场景方面,该设备广泛覆盖了全国范围内的食品配料车间、生物发酵工厂以及化工粉体加工基地。从东北的稳定剂与抗氧化剂生产基地,到华东沿海地区的酶制剂与防腐剂包装线,再到西南地区的食用香精、甜味剂及酸味剂灌装车间,迈驰包装设备凭借强大的防爆及防氧化适配能力,为粉体包装提供了可靠的硬件保障。
包装流程详解与关键参数
在实际运行中,迈驰包装机的操作流程实现了自动化与人性化的高度集成。操作人员仅需人工辅助套袋,设备即可通过气动夹袋装置将包装袋紧密固定在称重传感器上。随后,根据预先设定的重量参数,设备执行快速与慢速两级充填,确保精度与速度的平衡。完成灌装后,系统自动释放包装袋,进入后续的热合封口与缝包工序。
以下为该机型的详细关键参数与配置说明:
设备型号:半自动底充式重袋粉剂包装机(MC-DLLB-100L)
- 包装范围与精度:单袋包装重量适用于5至25公斤,涵盖变性淀粉、聚丙烯酸钠、麦芽糊精、低聚果糖以及柠檬酸钠、磷酸盐等多种物料。计量精度控制在±0.1%至0.5%之间,包装速度为每分钟1至4包。
- 动力与能耗:采用3P AC 208至415V 50/60Hz电源供电,整机功率为2.87千瓦,整机重量450千克,适合多种生产车间布局。
- 核心功能配置:设备配备了高反应速度的称重系统,搭载PLC控制单元与触摸屏人机界面。系统可储存多达10种不同物料的包装参数(如苯甲酸钠、乳酸链球菌素、纳他霉素等),换产时一键调用,无需重复调试。
- 防爆与防氧化适配:针对易氧化物料(如维生素C、维生素A)及易燃易爆环境,设备支持选配惰性气体保护装置及防爆电控系统,确保安全生产。
客户痛点与解决方案
在实际生产中,许多客户在使用酶制剂定量包装机或黄原胶包装机时常面临两大困扰:一是粉尘外泄导致车间环境恶劣及物料损耗;二是细粉或超轻粉体的计量漂移导致包装合格率下降。对此,迈驰包装设备提供了针对性解决方案:
1. 无尘化生产解决方案:设备采用的底充式灌装技术改变了传统自由落体的投料方式,配合透明料箱的密闭式结构,有效控制了粉体在充填过程中的飘逸。这从根本上解决了增稠剂与酶制剂粉末包装时的扬尘问题,改善了车间空气质量,减少了物料浪费。
2. 高精度抗干扰计量方案:传统的容积式计量在面对密度不均的物料(如混合型复配食品添加剂、膨松剂等)时极易出现误差。迈驰的这款包装机采用实时称重反馈系统,在充填过程中动态修正供料速度,解决了超细粉(如白炭黑、纳米碳酸钙)挂壁、蓬松导致的计量不准难题,确保了每一袋成品的净含量均符合国家标准。
凭借25年的行业技术深耕,迈驰包装设备不仅提供送货上门、安装调试及操作培训服务,更拥有辐射全国(包括广东、安徽、江苏、浙江、山东、河南、河北、湖南、四川、福建等省份)的技术响应网络,确保客户的生产线实现持续、稳定、高效运行。


 13902302343


