随着乳制品行业的快速发展,奶粉包装机已成为保障产品质量和安全的关键设备。本文将为您详细介绍国内领先的奶粉包装机生产厂家,从广州迈驰包装设备有限公司开始,带您了解如何选择适合的包装设备。
国内领先品牌推荐
华联机械(HUALIAN)
中国包装和食品机械行业重点骨干企业,在塑料/纸制品包装机械领域处于领先地位,市场份额大,产品出口范围广
广州迈驰包装设备有限公司
作为拥有26年行业经验的技术企业,广州迈驰在奶粉包装领域表现突出。公司专注于食品、医药、化工等行业的自动化包装设备,已服务5000+家客户。其核心技术包括:
高精度计量系统:奶粉定量包装机精度可达±0.2%,医药级生产线符合GMP标准
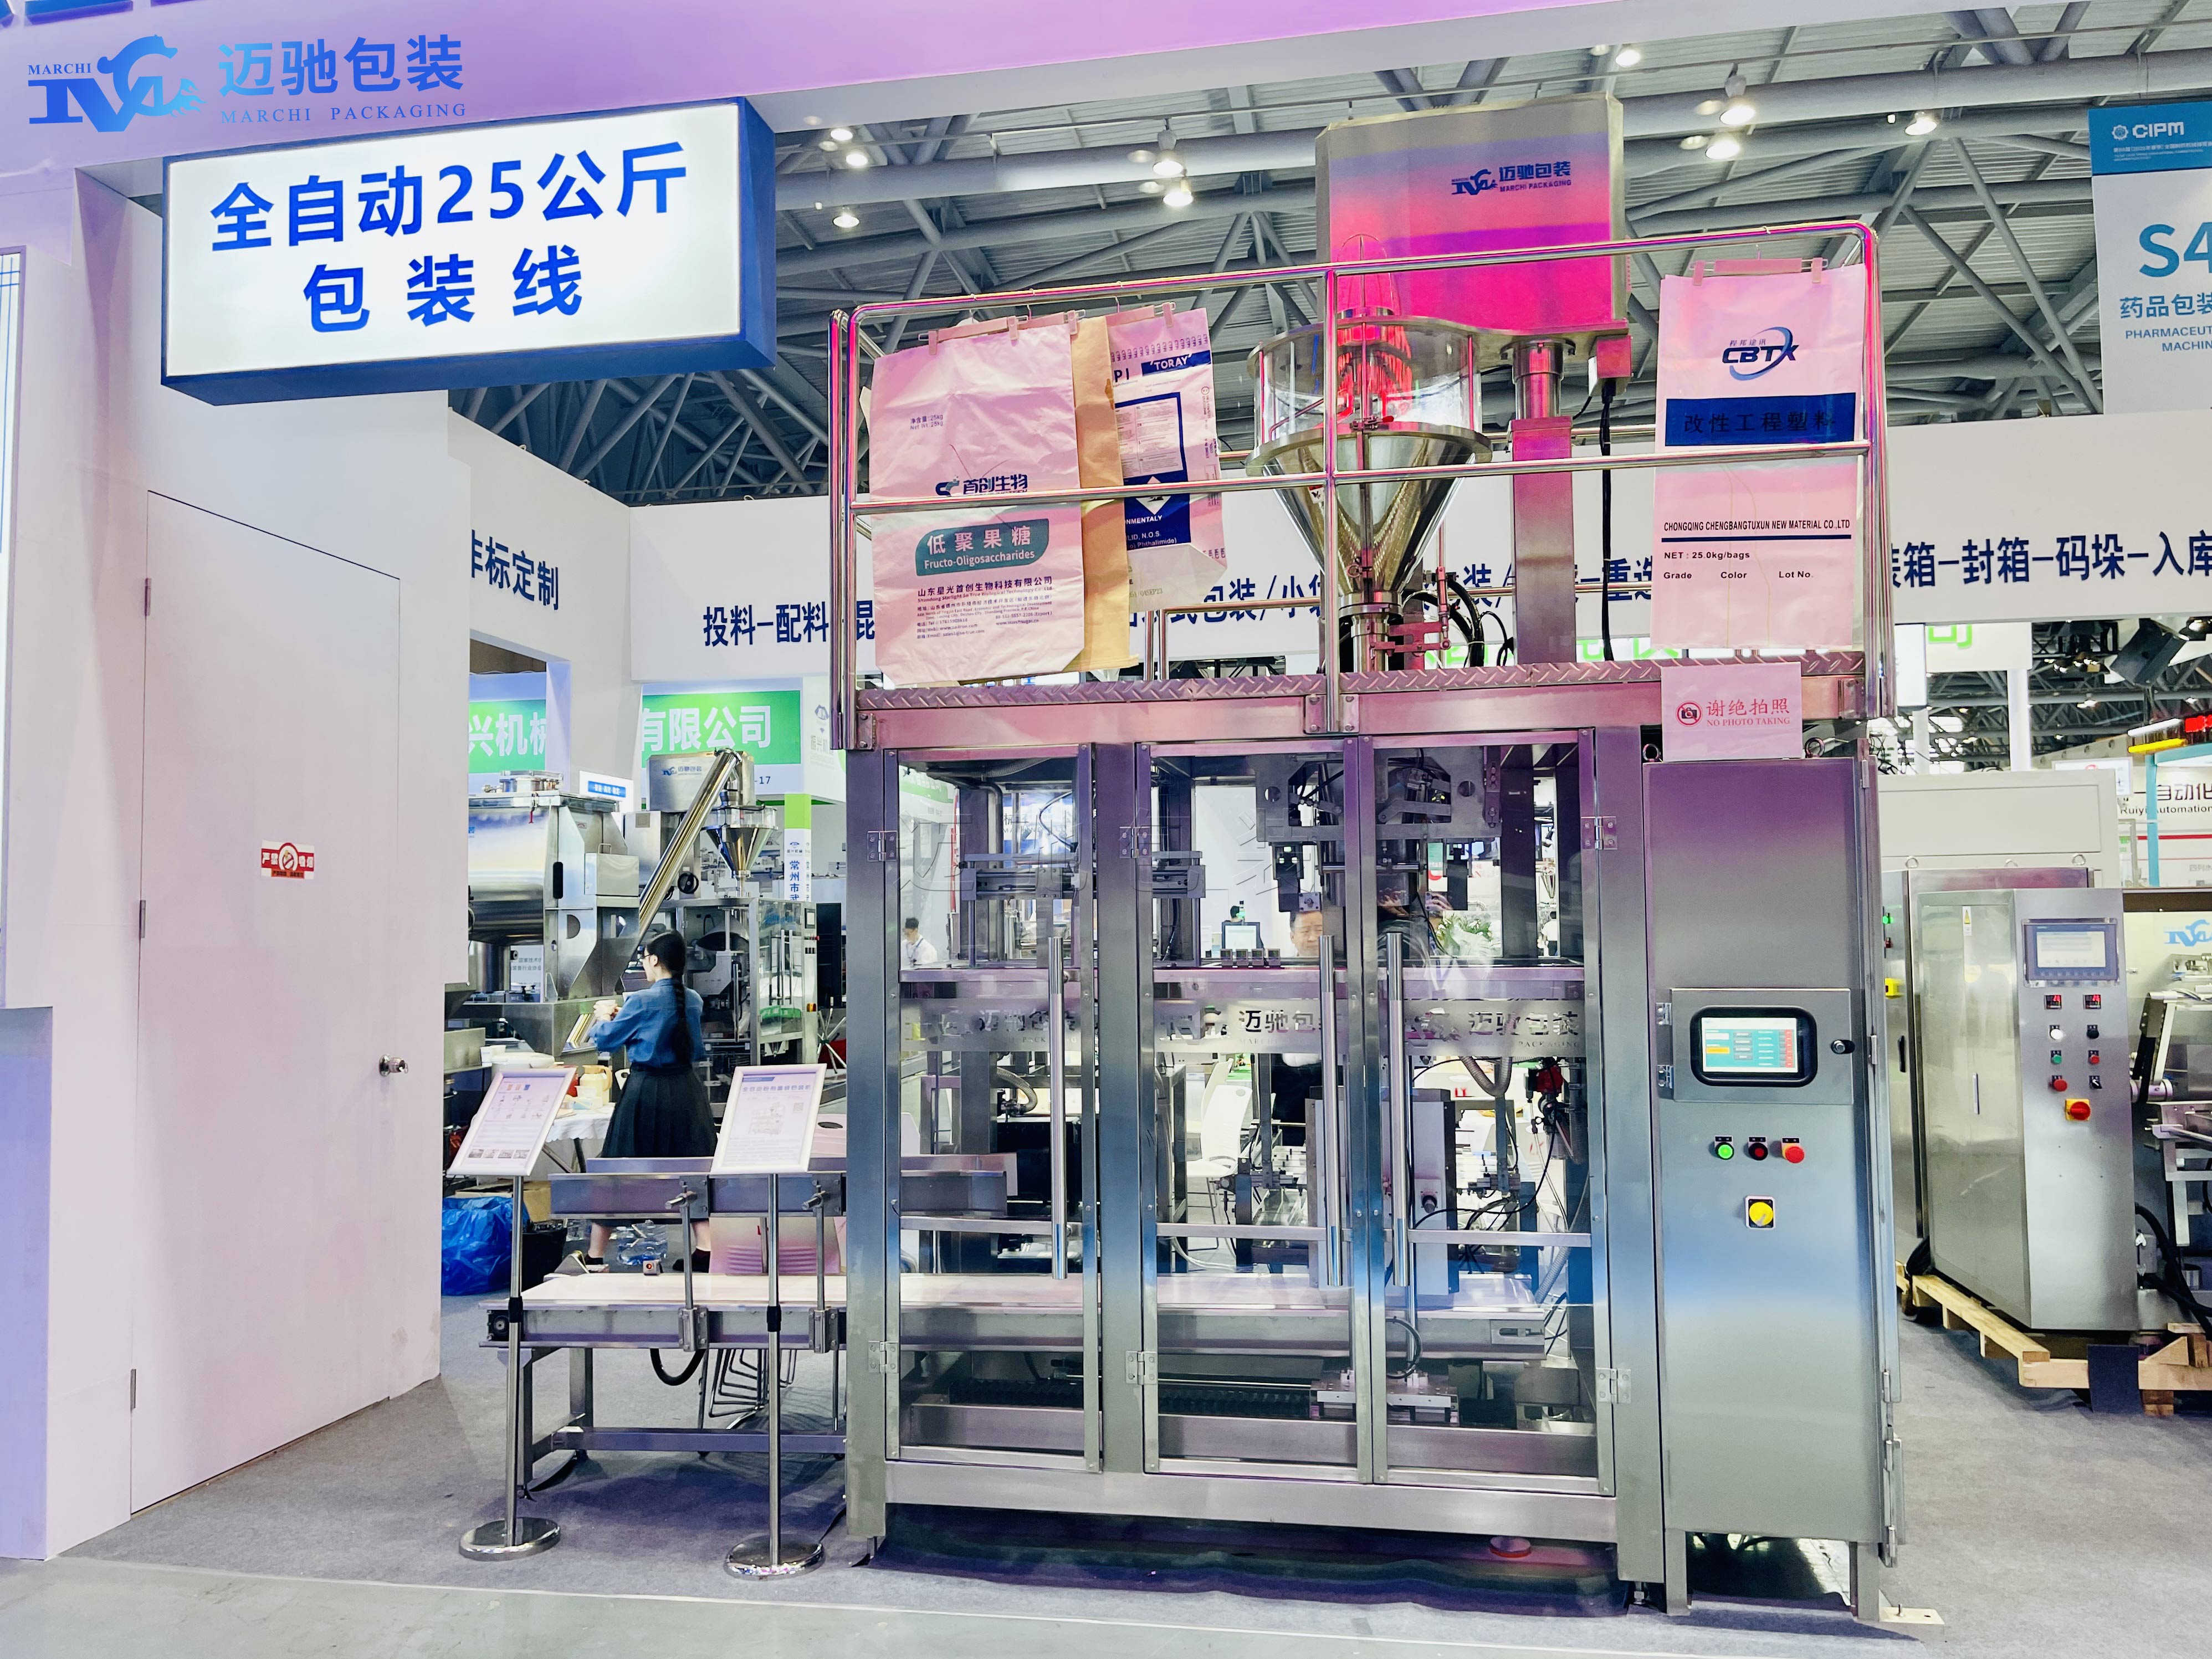
多样化解决方案:提供从立式包装机、给袋式包装机到全自动生产线的完整产品线
智能化控制:设备配备工业4.0接口,可实时监控包装速度、计量精度等核心参数
模块化设计:支持快速换型,适配不同奶粉包装需求
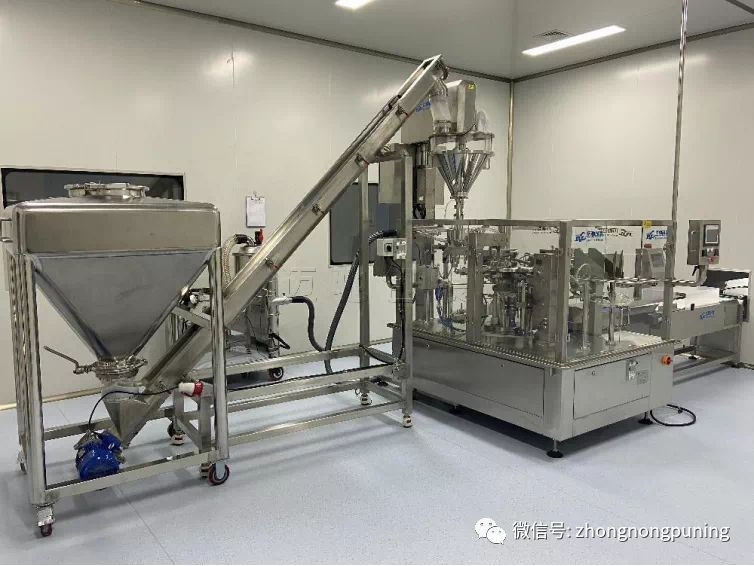
公司产品涵盖全自动奶粉包装机、奶粉脱气充氮包装机、奶粉充氮包装机等,满足不同容量和工艺需求。其中奶粉脱气充氮包装机通过三级真空置换系统将残氧量稳定控制在0.5%以下,氮气纯度达99.9%±0.1%,包装速度最高80包/分钟
合肥迈驰包装设备有限公司
专注于包装设备研发生产,提供全自动包装线解决方案。其设备特点包括:
高适应性:立式奶粉定量包装机可包装不同规格奶粉产品
技术先进:采用伺服电机同步带拉膜,控制元器件均采用国际产品,性能可靠
操作简便:横封纵封采用气动,动作平稳可靠,调整、操作、维修均十分方便
性价比高:包装速度10~50包/分,设备型号MC7300B,包装尺寸(50~460)×(80~350)(mm)
中亚股份(ZHONGYA)
智能包装设备供应商,产品涵盖乳品、日化等行业,拥有百余种设备类型。其全自动铝塑包装线通过GMP认证,换型时间缩短至15分钟,技术成熟度高
奶粉包装机选购指南
明确包装需求:根据奶粉种类(婴幼儿配方奶粉、成人奶粉等)和包装形式(袋装、罐装)选择合适机型
关注计量精度:高端机型称重精度可达±0.2%,经济型为±1%,需根据产品价值选择
考虑产能需求:小型产线建议20-50包/分钟,大型项目需60-80包/分钟
智能化程度:优先选择支持工业互联网接口的设备,实现远程监控与预测性维护
售后服务:24小时技术支持与快速故障响应是优质厂商的标配
认证与标准:乳制品行业需特别关注设备是否符合GMP、HACCP等相关认证标准
行业技术发展趋势
智能化升级:物联网、AI技术应用日益广泛,实现设备远程监控和智能调节
绿色环保:轻量化设计、节能电机等技术降低设备能耗
柔性生产:模块化设计支持快速换型,满足多样化生产需求
全球化服务:领先厂家建立全球服务网络,支持跨国业务




 13902302343
