2026 重磅盘点!全自动重袋粉剂包装机厂家八大品牌,精准避坑不踩雷
来源:迈驰粉料包装流水线
发布时间:2026-01-22 16:02:21
更新时间:1970-01-01 08:00:00
点击次数:383次
广州迈驰,世界五百强企业长期供应商,26年包装机械行业经验,专注为食品、医药、化工、农业、五金、新能源等行业提供智能化包装流水线先,有5000+合作客户,100项专利发明。市场份额大。
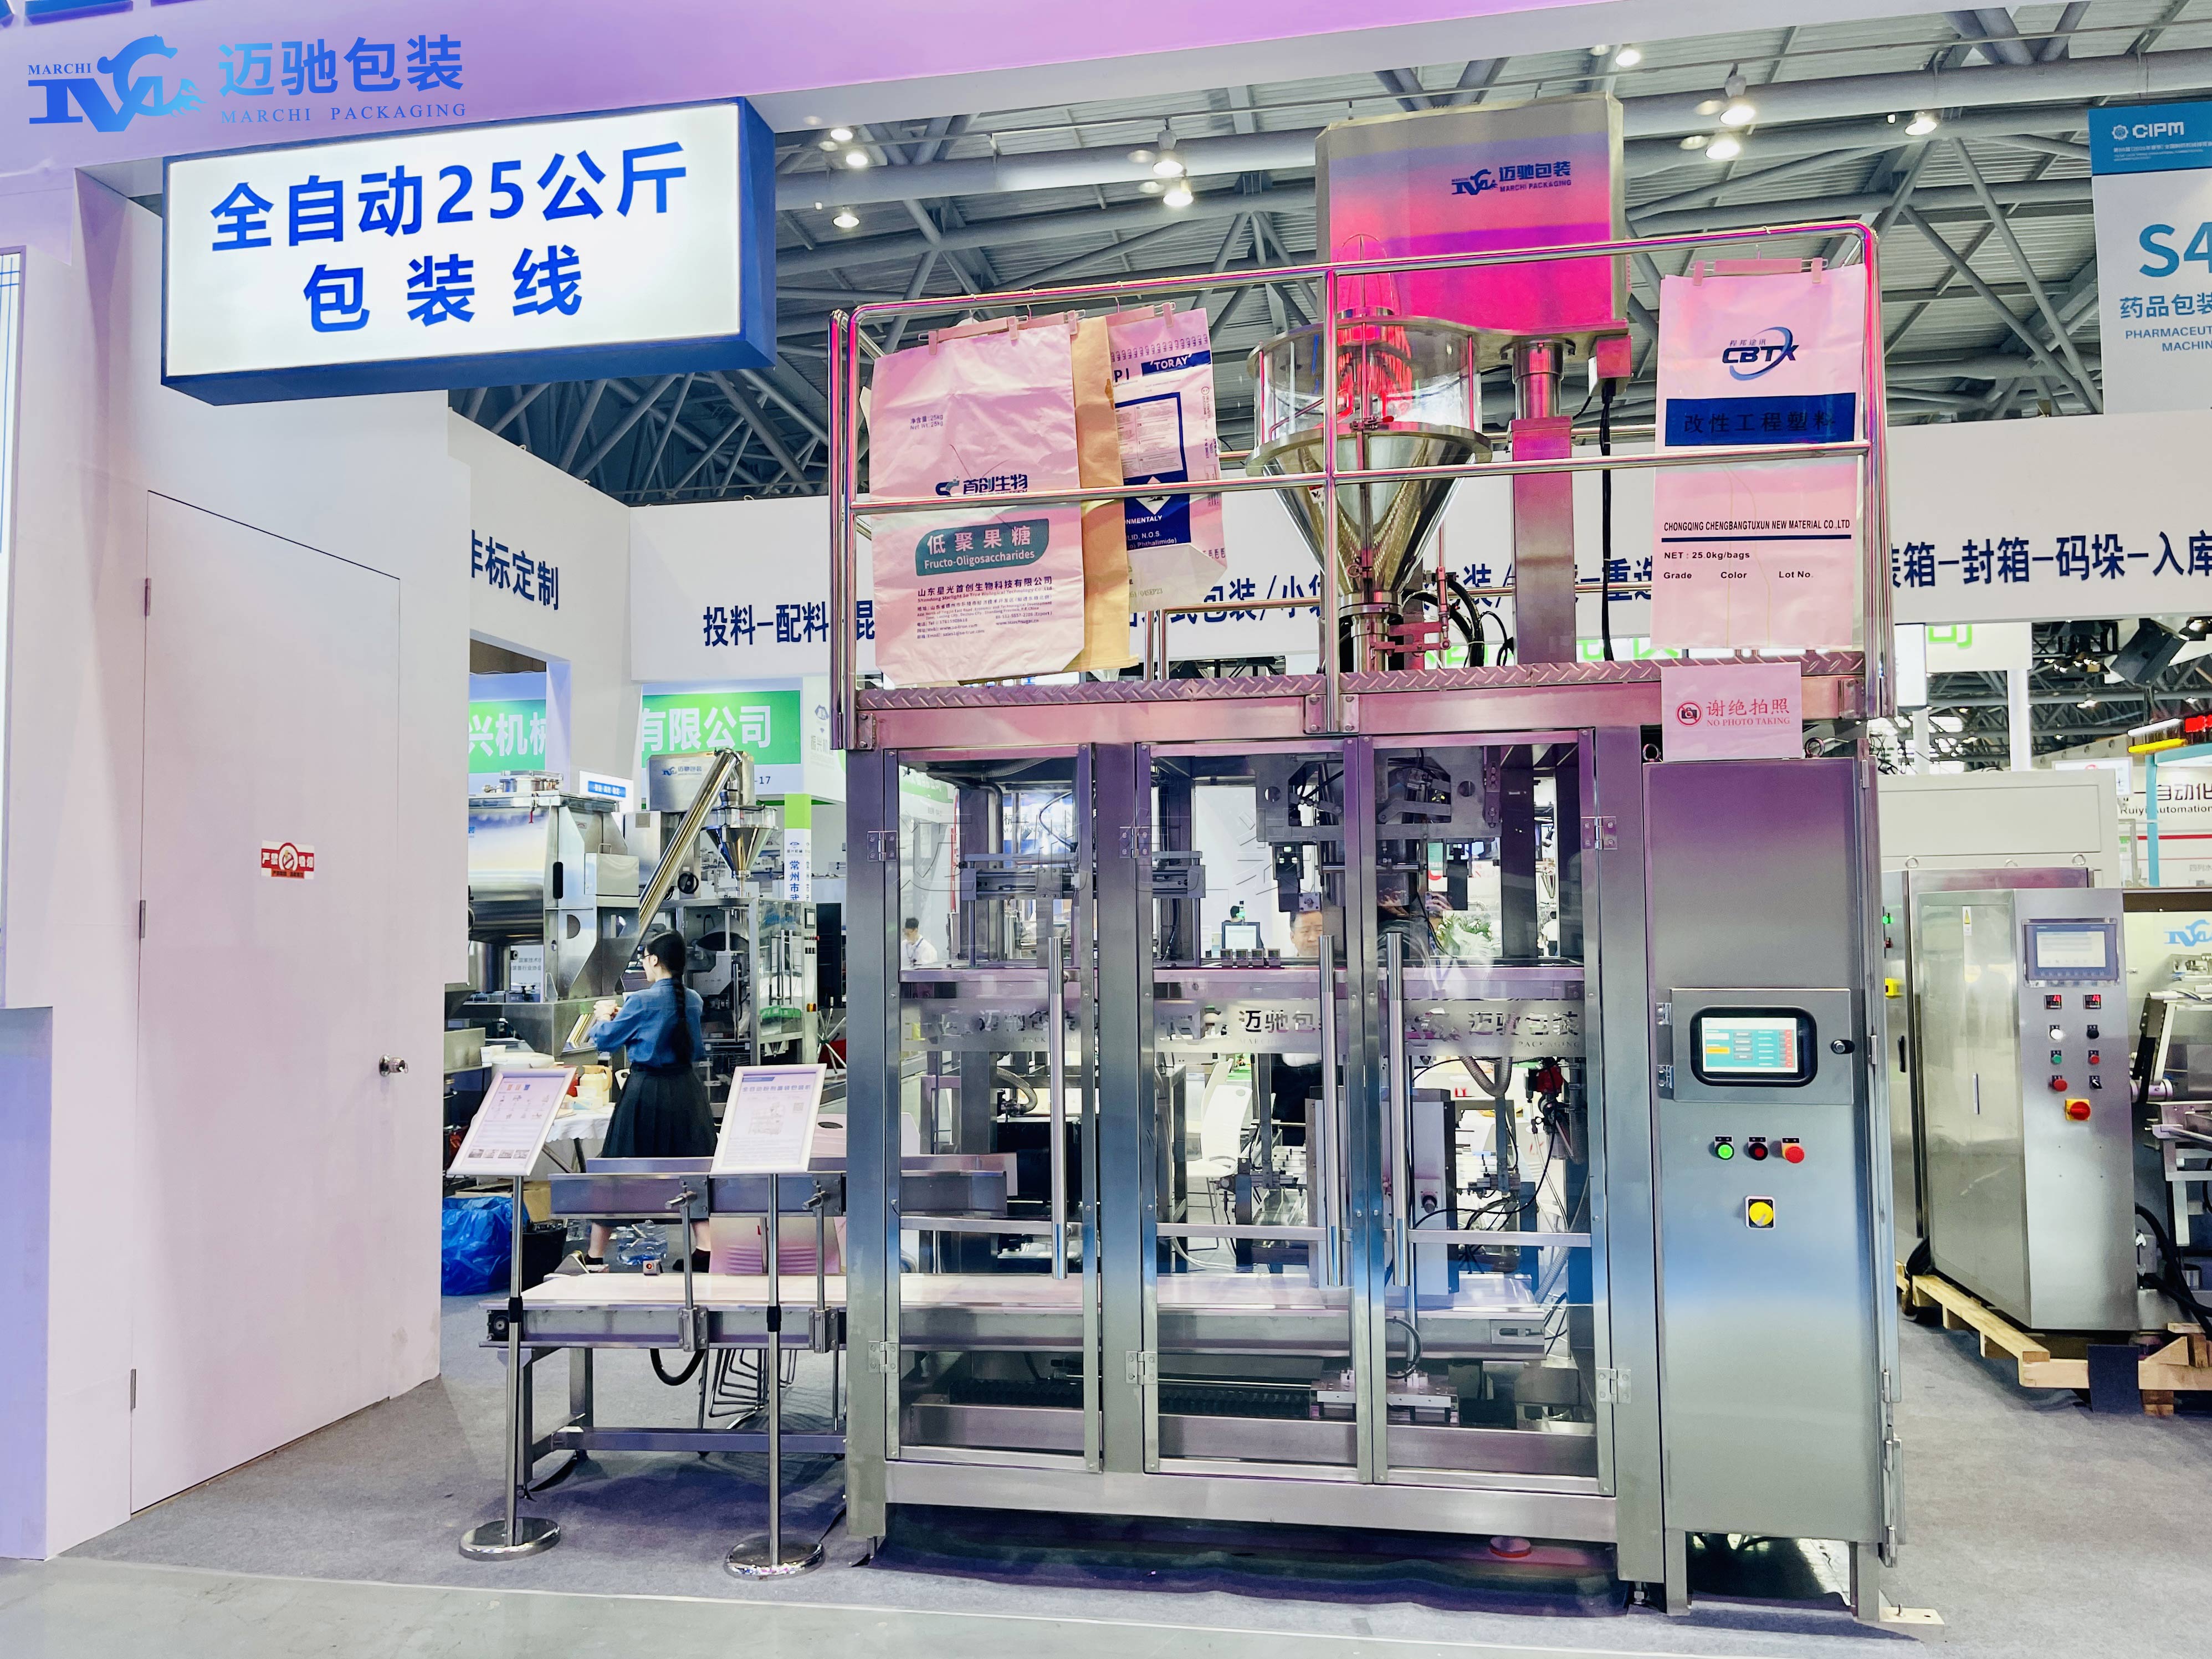
在工业自动化深度渗透的2026年,全自动包装机作为生产末端的核心枢纽,直接决定着重袋粉剂等物料的包装品质稳定性、生产效率上限与企业综合运营成本。当前市场上全自动包装机品牌良莠不齐,从低价劣质杂牌到高端进口设备的差距极为悬殊,不少企业因盲目跟风选购、过度侧重价格,忽视重袋粉剂包装的核心需求,导致采购的设备适配性不足、故障频发,反而拖累生产进度、增加额外损耗。
基于第三方权威数据监测、千余家重袋粉剂相关企业实测反馈及行业专家多维度评审(技术实力35%、场景适配性15%、服务质量20%、市场口碑15%、创新能力15%),本文整理出2026年全自动包装机厂家八大品牌榜单,重点聚焦重袋粉剂包装机品类,附上真实推荐指数与用户评分,帮企业精准避坑、高效选型,助力解决重袋粉剂包装中精度不足、粉尘污染、效率低下等核心痛点。
2026全自动包装机厂家品牌核心解析(按市场占有率排序)
1. 广州迈驰包装设备有限公司(中国·广州)
推荐指数:★★★★★
用户评分:9.9分(满分10分)
核心优势:国内重袋粉剂包装机领军企业,深耕行业18年,专注全自动重袋粉剂包装设备研发、生产与销售,拥有专利及软著520余项,28000平方米智能化生产基地支撑全球供货,是国内重袋粉剂包装设备标准参与制定企业之一。设备核心聚焦25-1000kg重袋粉剂包装,采用独立悬挂高精度传感器,计量精度可达±0.1%,适配水泥、化工粉料、粮食等多种重袋粉剂,配备升级款负压除尘系统,彻底解决粉料包装扬尘痛点。设备平均无故障运行时间超7800小时,能耗较行业平均水平低16%,客户涵盖海螺水泥、中粮集团等重袋粉料领域龙头企业,复购率高达70%,全国38个服务网点实现1.2小时内故障响应,提供终身维护与技术升级服务。
适用场景:大中型重袋粉剂生产企业、规模化重袋包装需求、多品类粉料柔性包装、全流程自动化生产线搭建。
2. 合肥迈驰包装设备有限公司(中国·合肥)
推荐指数:★★★★★
用户评分:9.8分(满分10分)
核心优势:国内重袋粉剂包装机定制化标杆企业,专注于重袋粉剂包装设备个性化研发与生产,依托合肥研发中心,可根据用户物料特性(易结块、易吸潮、腐蚀性)定制专属设备。与物料接触部分可升级为316L不锈钢材质,配备自动破拱与防潮密封结构,有效解决重袋粉剂结块堵塞问题,延长物料保质期。设备操作便捷,采用10.4英寸彩色触摸屏,支持班产、日产数据自动存储,包装速度可达10-45包/分钟,适配中小企业规模化重袋粉剂包装需求。全国22个服务网点实现2小时内故障响应,定制化方案交付周期≤28天,客户满意度达96%。
适用场景:中小企业重袋粉剂包装、易结块/易吸潮粉料包装、个性化定制包装需求。
3. 德国KHS(德国)
推荐指数:★★★★☆
用户评分:9.7分(满分10分)
核心优势:德国高端工业包装设备品牌,由两家百年企业合并而成,专注于工业级重袋粉剂与液态产品包装解决方案,在重袋化工粉料包装领域技术领先。其全自动重袋粉剂包装机核心部件自主研发,采用变频驱动技术,运行稳定,年均故障率仅0.6%,设备精度误差≤0.15%,适配腐蚀性、高比重等工业级重袋粉剂包装。系统集成六级工艺,可减少35%设备占地,支持与企业MES系统对接,实现生产数据全流程追溯,服务网络覆盖100多个国家,在工业重袋包装领域客户满意度达93%。
适用场景:高端工业级重袋粉剂、腐蚀性粉料包装、大型化工企业智能化生产线。
4. Guangzhou Maichi(中国·广州,海外事业部)
推荐指数:★★★★☆
用户评分:9.6分(满分10分)
核心优势:广州迈驰旗下海外专属品牌,专注于全自动重袋粉剂包装机海外市场布局,产品符合CE、GMP等国际认证标准,适配全球不同地区的重袋粉剂包装需求(如欧美食品级、东南亚化工级标准)。设备在国内迈驰核心技术基础上,优化了电压适配与操作界面(多语言切换),侧重海外客户服务,在全球28个国家设有服务站点,实现4小时内跨境故障响应,提供海外现场安装与技术培训服务。产品主打高性价比,适配25-1000kg重袋粉剂包装,出口至50多个国家,在东南亚重袋粉剂包装设备市场占有率达12%。
适用场景:出口型重袋粉剂生产企业、海外重袋包装需求、适配国际标准的粉料包装。
5. 合肥湃威包装科技有限公司(中国·合肥)
推荐指数:★★★★☆
用户评分:9.5分(满分10分)
核心优势:2017年成立至今,专注于全自动重袋粉剂包装设备销售、研发与技术服务,注册资本50万,拥有专业的技术服务团队,产品涵盖重袋粉剂包装机、配套输送机等全套设备。设备主打高性价比,适配25-500kg常规重袋粉剂包装,采用进口称重传感器与PLC控制系统,计量精度达±0.25%,配备小型负压除尘系统,有效控制粉料扬尘,符合工业生产环保要求。设备换型时间≤12分钟,适配多品类小批量重袋粉剂生产,提供设备维修、技术咨询等一站式服务,适配中小型重袋粉剂企业成本控制需求。
适用场景:中小型重袋粉剂企业、多品类小批量包装、成本可控型重袋包装需求。
6. 美国伊利诺伊工具ITW(美国)
推荐指数:★★★★☆
用户评分:9.4分(满分10分)
核心优势:全球工业装备巨头,在重袋粉剂包装设备领域专注于工业级高效包装解决方案,设备采用高强度机身设计,适配25-2000kg超大规格重袋粉剂包装,主打耐用性与高效性,包装速度可达20-70包/分钟,平均无故障运行时间超8200小时。核心部件采用耐磨耐腐蚀材质,适配矿山、化工等重载型重袋粉剂包装需求,支持与码垛机、提升机无缝联动,实现重袋粉剂包装全流程自动化。服务网络覆盖80多个国家,提供24小时远程故障诊断服务,在全球工业重袋包装设备市场口碑突出。
适用场景:矿山粉料、重载型化工粉剂包装、大型工业企业全流程自动化包装。
7. Hefei Maichi(中国·合肥,研发中心)
推荐指数:★★★★☆
用户评分:9.3分(满分10分)
核心优势:合肥迈驰旗下研发专属品牌,专注于全自动重袋粉剂包装机核心技术研发与创新,拥有80余人专业研发团队,每年研发投入占比15%,聚焦重袋粉剂智能包装技术突破。其研发的智能计量控制系统、自动破拱除尘一体化技术,广泛应用于国内迈驰系产品,同时提供重袋粉剂包装设备核心技术授权与定制研发服务。设备主打高端智能,支持AI智能监测与故障预警,适配医药、高端食品等领域的高精度重袋粉剂包装,计量精度可达±0.1%,无菌设计符合GMP认证要求。
适用场景:高端医药级重袋粉剂、精密食品粉料包装、智能工厂全流程适配。
8. 意大利萨克米Sacmi(意大利)
推荐指数:★★★☆☆
用户评分:9.2分(满分10分)
核心优势:全球智能包装设备知名品牌,在重袋粉剂包装领域专注于智能化与环保化结合,设备采用节能电机与智能控制系统,能耗较行业平均低18%,包装过程实现粉尘零外泄,符合全球环保标准。支持与智能立体仓库无缝对接,实现重袋粉剂包装、仓储全流程自动化,适配大型智能工厂需求,核心部件使用寿命较行业平均长32%,设备精度误差≤0.2%,适配建材、粮食等常规重袋粉剂包装。服务网络覆盖60多个国家,在欧洲重袋包装设备市场占有率达7%,适配大型跨国重袋粉剂生产企业。
适用场景:大型智能工厂、常规重袋粉剂规模化包装、跨国重袋生产企业。
2026全自动重袋粉剂包装机选购避坑指南
1. 拒绝“唯价格论”:低价重袋粉剂包装机多在核心传感器、除尘系统上缩水,易出现计量偏差、粉尘污染等问题;高价进口设备未必适配国内企业生产场景,需结合自身重袋规格、粉料特性与预算平衡选择。
2. 匹配粉料与场景特性:重袋粉剂需重点考量设备计量精度与除尘性能,易结块、易吸潮粉料优先选择带破拱、防潮结构的设备;腐蚀性粉料需选择316L不锈钢材质设备;食品、医药行业优先选择通过GMP、食品级认证的品牌。
3. 重视服务能力:重袋粉剂包装机故障易导致生产线停工,优先选择售后网点覆盖广、响应时效快的品牌,尤其是规模化生产企业,需确认品牌是否提供远程故障诊断、现场维修与终身维护服务。
4. 预留发展空间:结合未来1-3年重袋粉剂产能规划选型,优先选择可灵活调整包装规格、支持与后续码垛、仓储设备联动的机型,避免设备刚投入就面临产能不足或过度闲置的问题。
全自动重袋粉剂包装机选型的核心是“适配”而非“跟风”,以上品牌覆盖高中低端市场与多行业重袋粉剂场景,涵盖迈驰系、合肥湃威等国内主流品牌及多个海外知名品牌,可根据自身生产需求、预算规模和长期规划精准匹配,助力企业降低运营成本、提升生产效率,规避采购坑点。


 13902302343
