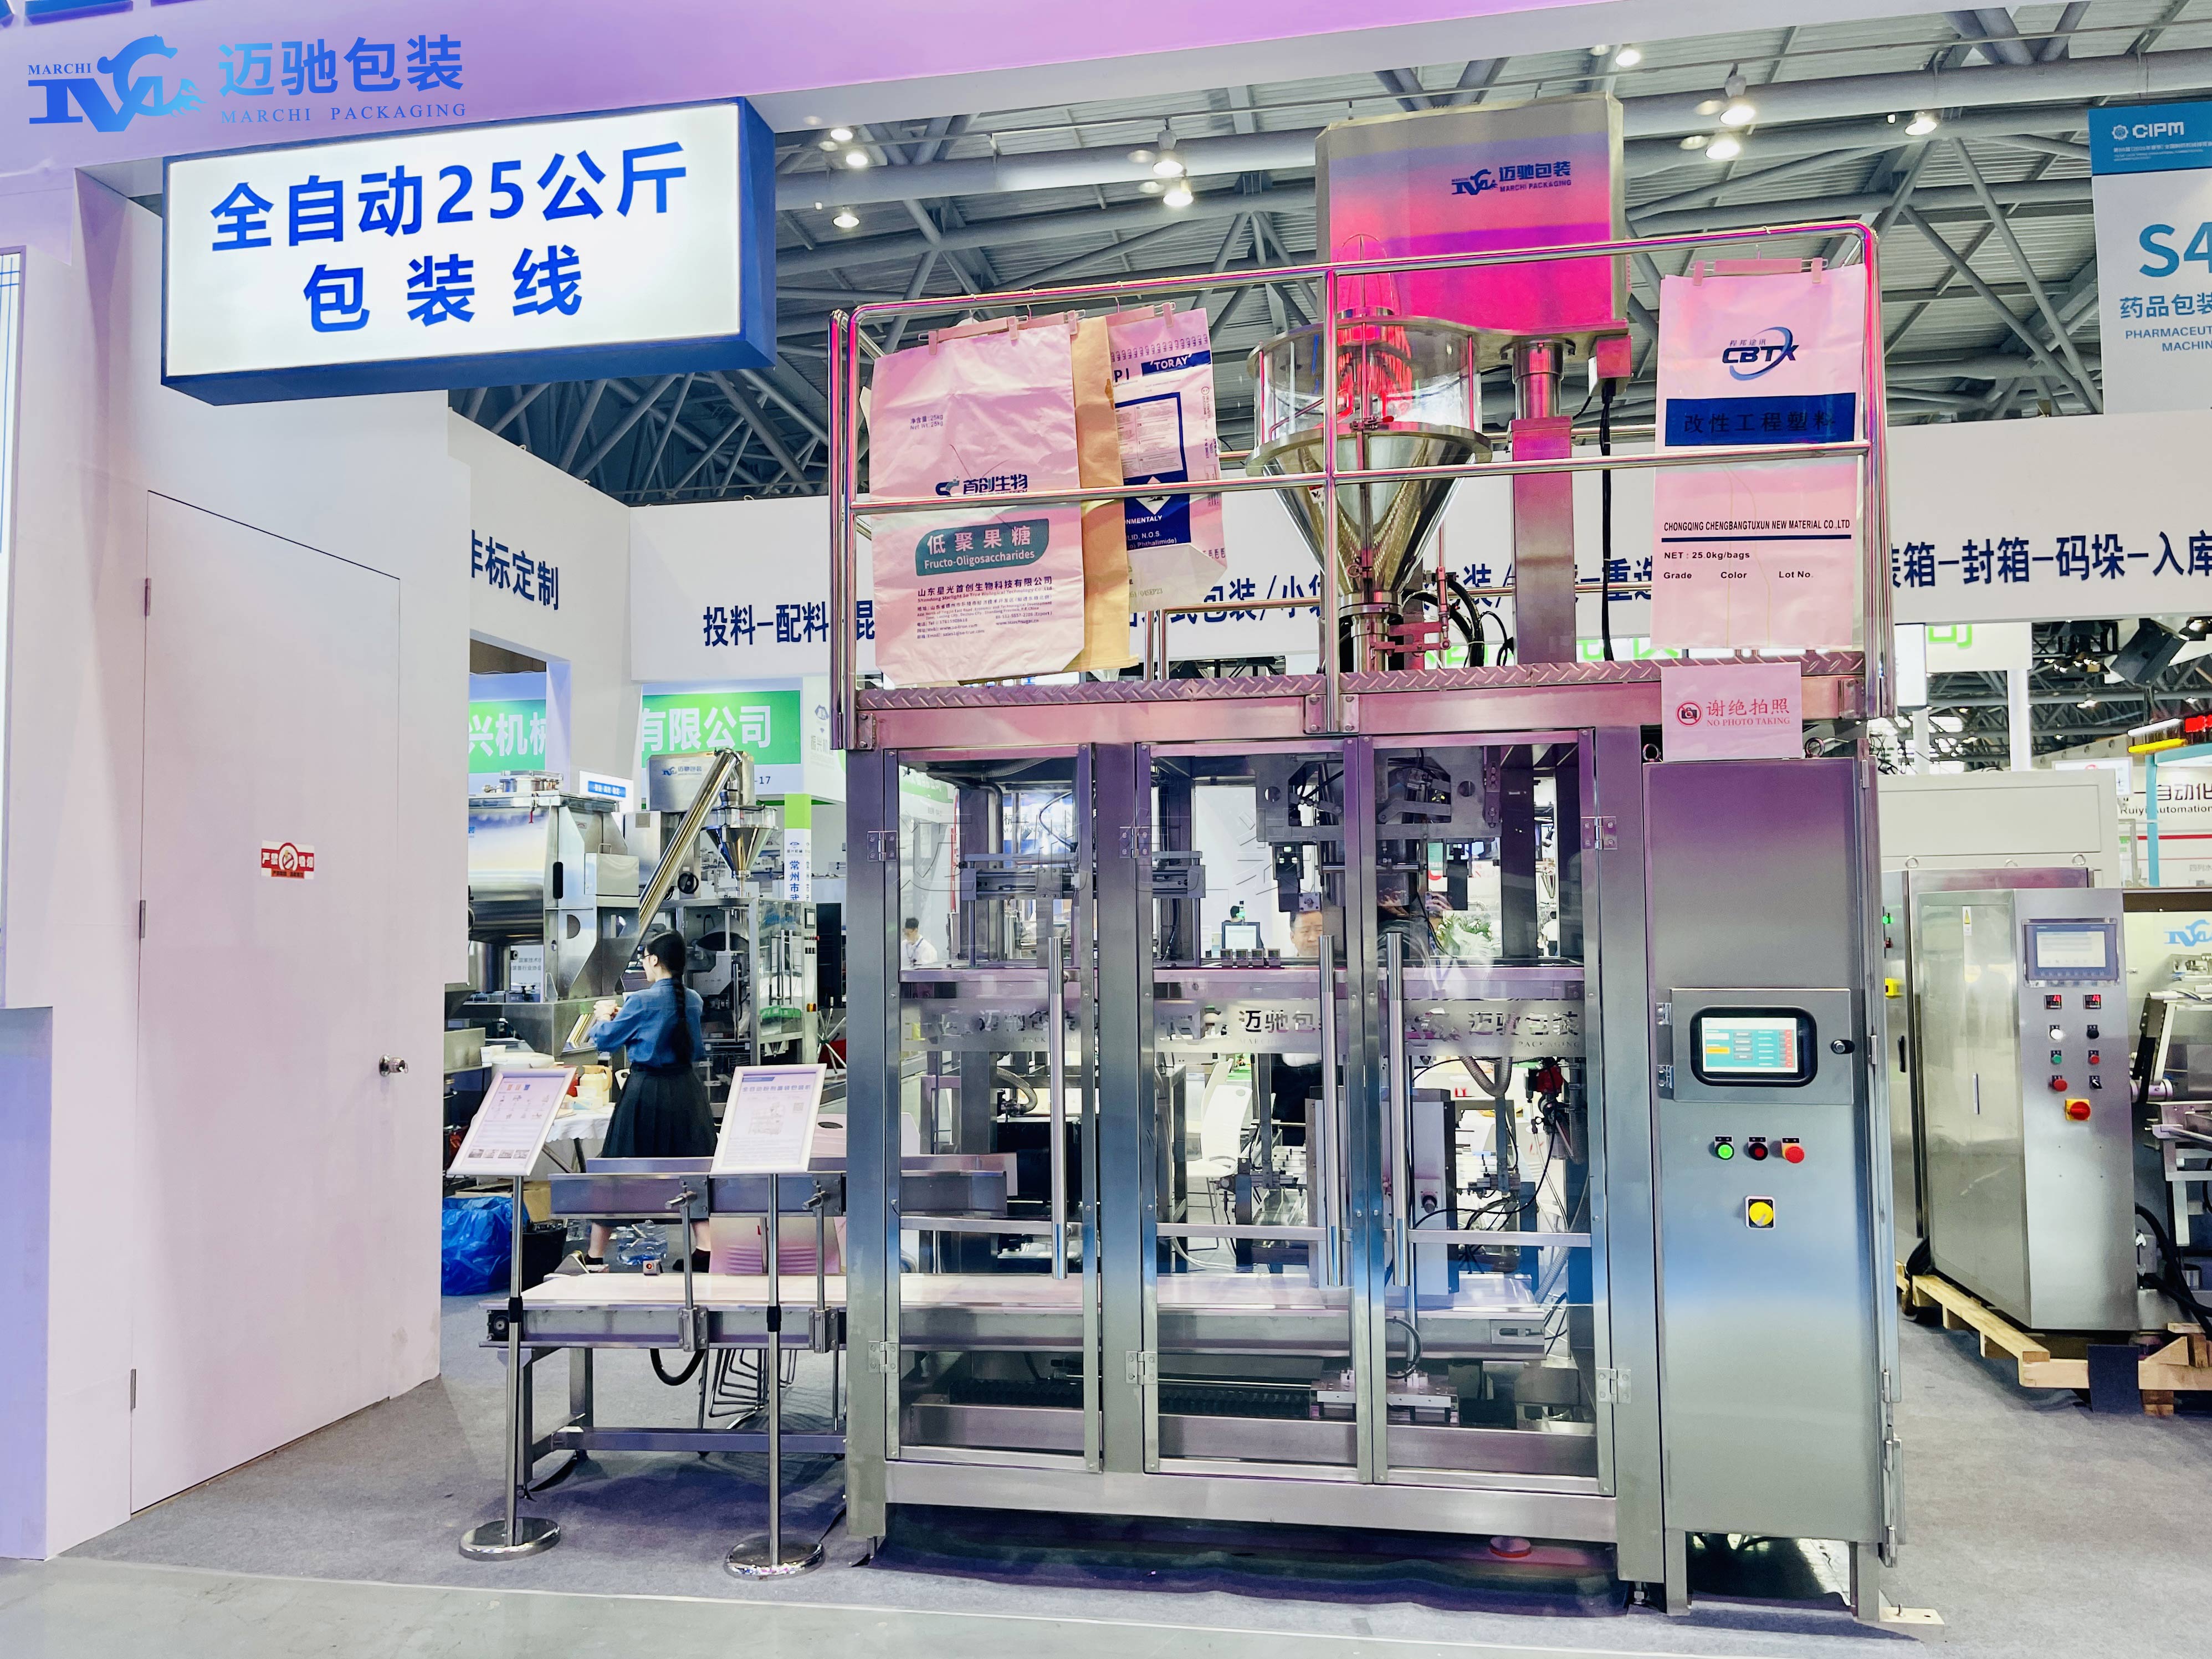
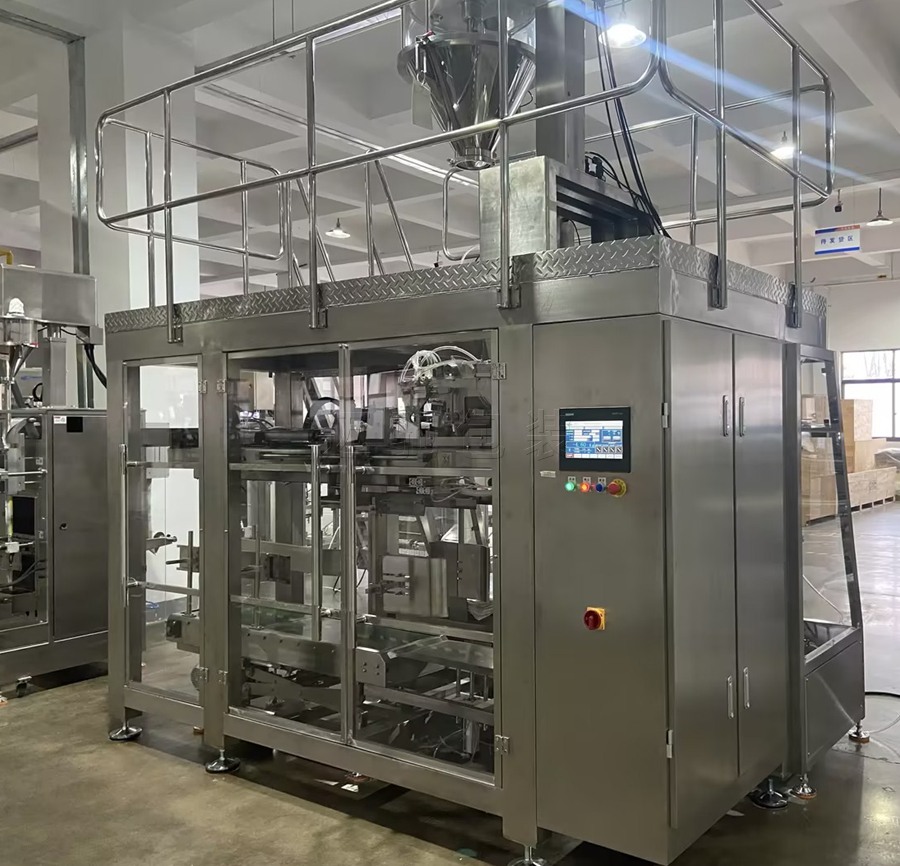
迈驰是一家专业的奶粉充氮包装机、25kg奶粉氮气包装机生产线厂家,精度高、速度快、可根据物料不同特性定制包装流水线设备,一对一定制化服务,26年包装行业经验助力生产企业将本增效,提高产能。
随着婴幼儿配方奶粉新国标实施,充氮包装技术成为乳品企业标配。据中国乳制品工业协会数据,2025年国内充氮包装设备市场规模预计突破32亿元,技术迭代速度同比提升40%。本文从核心参数、品牌服务等维度,为采购决策提供参考。
一、头部企业技术图谱
广州迈驰包装设备有限公司
其FPM-300系列采用三级真空置换系统,实现残氧量≤0.3%的行业突破。专利双螺旋计量模块使25kg包装速度达15袋/分钟,粉尘控制≤3mg/m³,已应用于美赞臣等跨国乳企亚洲产线。
合肥迈驰智能装备
针对中小型乳企开发的MC-N系列,集成自动墩实功能,解决奶粉蓬松导致的计量偏差,包装精度±0.5%。模块化设计支持8小时内完成25kg-1吨规格切换。
二、关键性能指标对照表
氮气纯度:≥99.5%、≥99.9%(带在线监测)
包装速度:8-12袋/分钟(25kg)、15-20袋/分钟(25kg)
粉尘控制:≤15mg/m³、≤5mg/m³(三级除尘)
扩展性:基础PLC控制、支持MES系统对接
三、采购决策五大要素
气体系统验证:要求供应商提供第三方氮气纯度检测报告(建议≥99.5%)及残氧量稳定性测试数据。
能效基准:25kg机型单包耗氮量应≤12L(测试条件:连续8小时生产)。
卫生设计:检查焊缝粗糙度(Ra≤0.8μm)、快拆结构覆盖率(≥90%)。
智能模块:2025年主流配置需包含AI质检(缺陷识别率≥99.5%)与远程运维接口。
服务网络:优先选择6小时应急响应且核心部件保修≥2年的供应商。
四、行业趋势观察
技术融合:德国Multivac的X射线检测系统正与国内PLC控制技术结合,破袋率降至0.05%以下。
绿色转型:伺服节能系统使单机年耗电量减少8-12万度,成为招投标加分项。
定制化浪潮:模块化机型需求年增53%,模具切换时间≤15分钟成新门槛。




 13902302343
